ชิ้นงานและการประกอบ
แบบชิ้นงาน วัสดุ และพิกัดสวมอัด กำหนดจุดรองรับ พื้นผิวรับแรง และตำแหน่งสุดท้าย
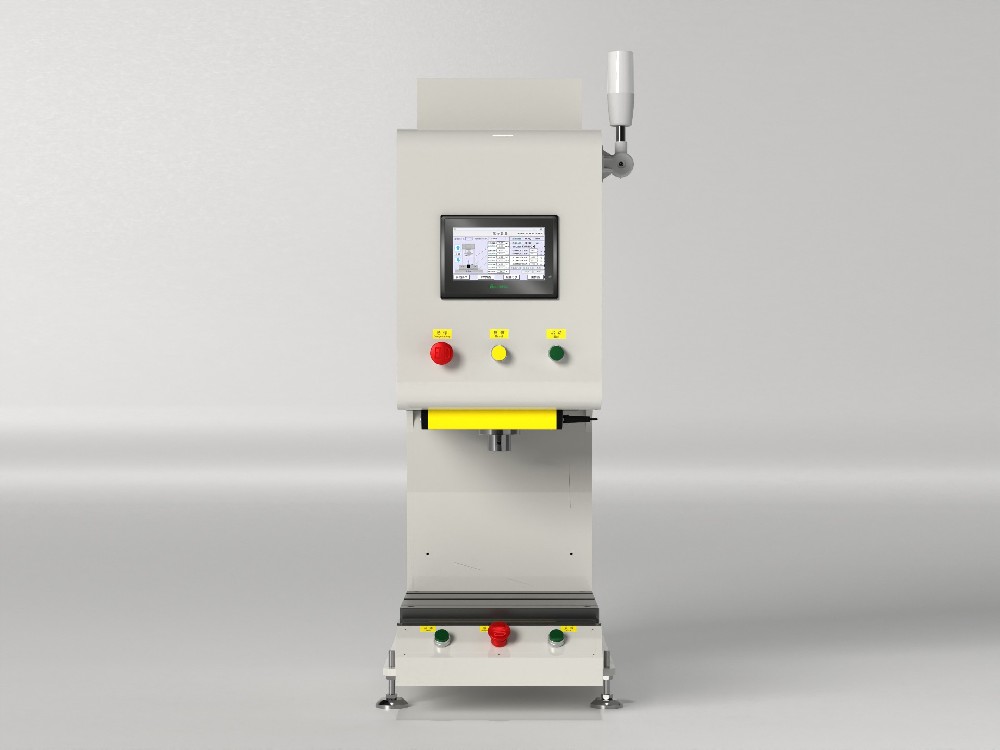
ภาพจากเอกสาร · การกำหนดค่าตามข้อเสนอ
พื้นที่ทำงานเปิดโล่ง สะดวกต่อการโหลดชิ้นงานและปรับเครื่องมือสำหรับสถานีประกอบอิสระ
หน้านี้แนะนำกลุ่มผลิตภัณฑ์ ข้อมูลจำเพาะ ฟังก์ชัน และขอบเขตสุดท้ายเป็นไปตามข้อเสนอทางเทคนิคที่ตกลง
โครงตัว C เปิดให้เข้าถึงชิ้นงานจากด้านหน้าและด้านข้าง เหมาะกับงานตลับลูกปืน บูช และชิ้นส่วนขนาดเล็ก ตรวจสอบระยะคอ ความสูงเครื่องมือ ขนาดโต๊ะ และพื้นที่ปฏิบัติงานตามรูปทรงชิ้นงาน
กำหนดจุดสิ้นสุดตามแรงหรือตำแหน่งให้ตรงเกณฑ์ประกอบ พร้อมประเมินกราฟเพื่อตรวจความผิดปกติ หากมีแรงเยื้องศูนย์สูง กดหลายจุดพร้อมกัน หรือฟิกซ์เจอร์กว้าง ต้องประเมินโครงสร้างและชุดนำทางเพิ่มเติม
ดูภาพเต็ม ⤢โครง C เปิดให้เข้าถึงด้านหน้าและด้านข้าง สถานีตลับลูกปืน บูช และชิ้นส่วนเล็กต้องตรวจความลึกคอ ความสูงเครื่องมือ รูยึด และพื้นที่ผู้ปฏิบัติงาน โหลดเยื้องศูนย์ การกดหลายจุดพร้อมกัน และเครื่องมือกว้างต้องประเมินแยก
ลำดับเชิงอธิบาย ต้องทดสอบเป้าหมาย ความเร็ว เวลา และเกณฑ์ประเมินตามชิ้นงาน
 ดูภาพเต็ม ⤢
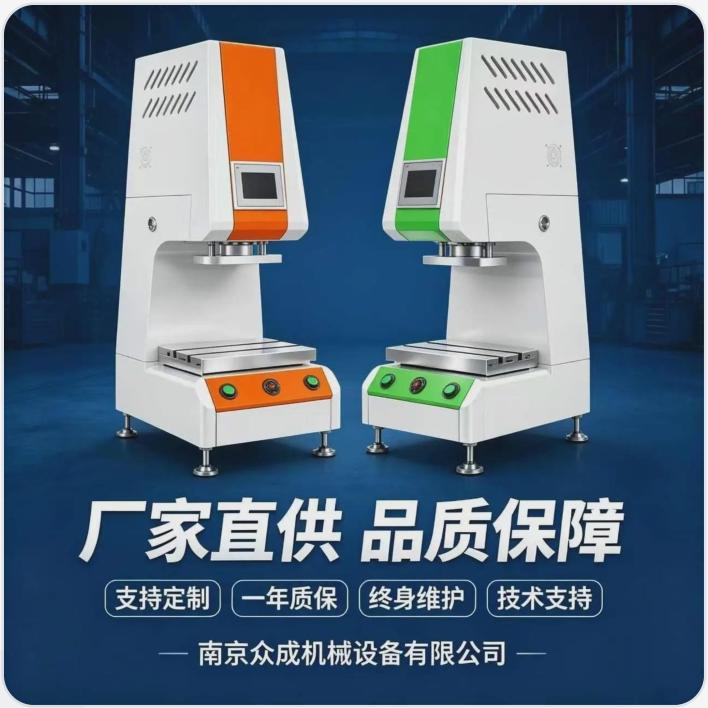
ภาพโบรชัวร์ Zhongcheng แสดงรูปแบบตั้งโต๊ะโครง C อีกแบบ ใช้รูปลักษณ์ แผงควบคุม และตำแหน่งเครื่องมือประกอบการหารือ สเปก การกำหนดค่า และเงื่อนไขบริการเป็นไปตามสัญญา
แหล่งภาพ:โบรชัวร์ Zhongcheng 2026 · หน้า 7 · ภาพต้นฉบับ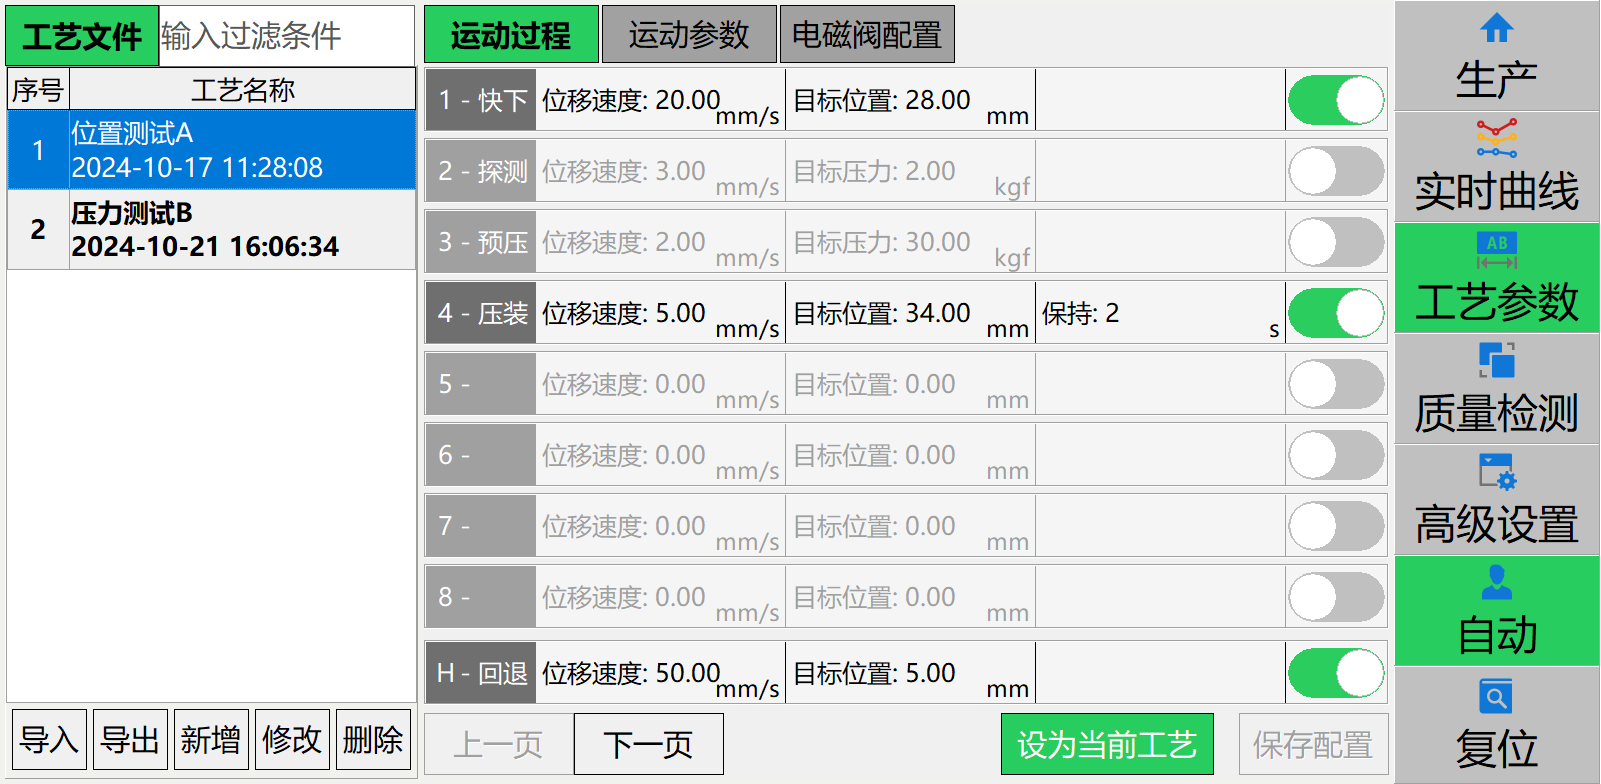 ดูภาพเต็ม ⤢
หน้าจอไฟล์กระบวนการจัดการพารามิเตอร์งานประกอบ กำหนดโหมด ความเร็ว เป้าหมาย และเวลาค้างทีละขั้น เมื่อเปลี่ยนงานต้องตรวจเวอร์ชันสูตร เครื่องมือ และชิ้นงานให้ตรงกัน ตัวเลขในภาพเป็นตัวอย่างจากคู่มือเท่านั้น
คงภาพหน้าจอภาษาจีนต้นฉบับ คำอธิบายด้านล่างระบุหน้าที่การใช้งาน
ข้อมูลอ้างอิงบุคคลที่สาม · แหล่งภาพ:คู่มือ PC YZJ-1000 · ซอฟต์แวร์ 2.1.46.55 · หน้า 12แบบชิ้นงาน วัสดุ และพิกัดสวมอัด กำหนดจุดรองรับ พื้นผิวรับแรง และตำแหน่งสุดท้าย
แรง ระยะทำงาน ช่องเปิด โต๊ะ และโหลดเยื้องศูนย์ ตรวจพื้นที่เครื่องมือและการโหลดร่วมกัน
ตัวอย่างดีและเสีย เกณฑ์ประเมิน การเก็บผลหรือกราฟทั้งหมด บาร์โค้ด และอินเทอร์เฟซ
กำหนดโหมดควบคุม กราฟแรง–ตำแหน่ง การตัดสิน OK/NG และการติดตามข้อมูลตามรุ่นตัวควบคุม
อ่านคู่มือ ↗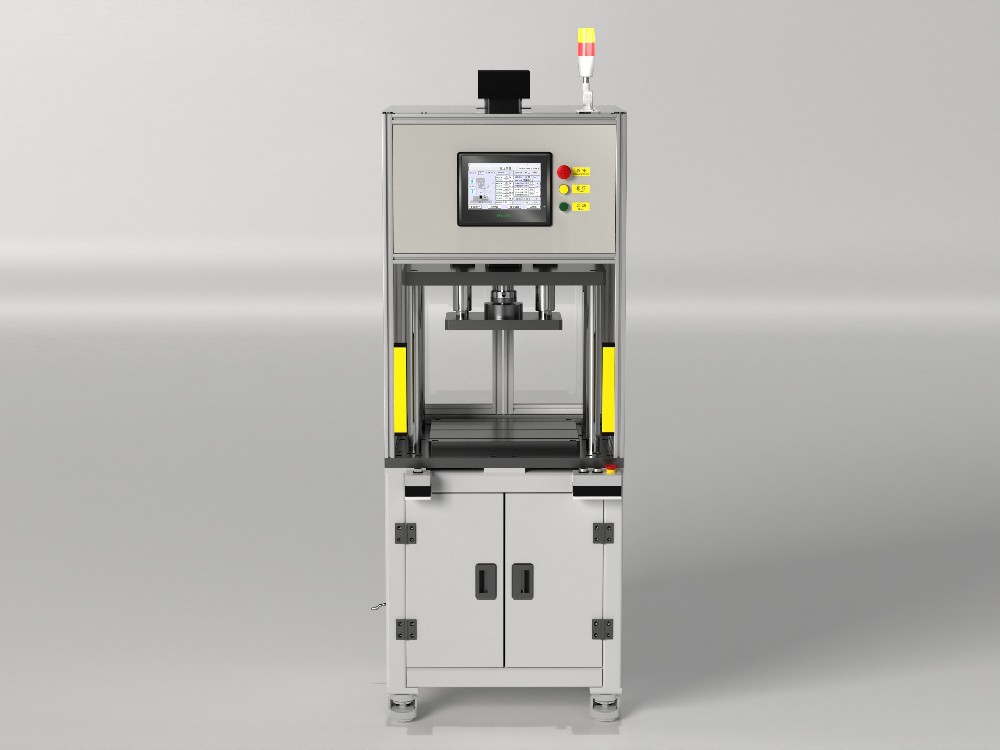 ↗
โครงสร้างนำทางสี่เสาสำหรับการอัดประกอบ การขึ้นรูป และการติดตั้งฟิกซ์เจอร์
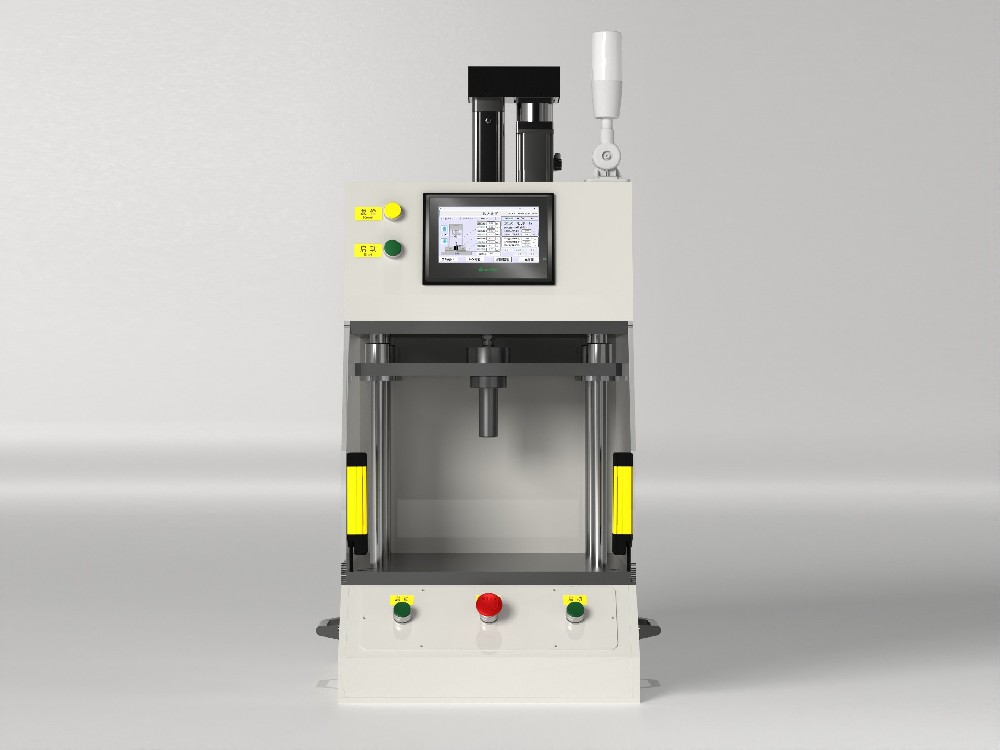 ↗
รูปแบบตั้งโต๊ะกะทัดรัดสำหรับประกอบชิ้นส่วนขนาดเล็กและทดสอบกระบวนการด้วยฟิกซ์เจอร์เฉพาะ
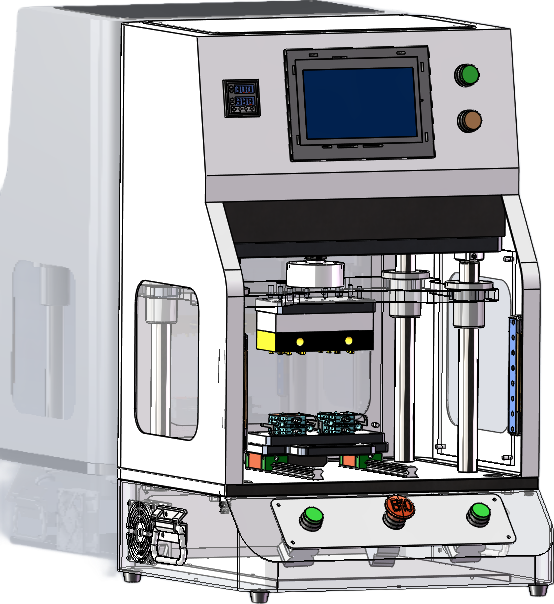 ↗
โครงสี่เสาสามแผ่น พร้อมสัญญาณแรง/ตำแหน่ง ระบบทำความร้อน PID และหัวกดไม่ติด สำหรับย้ำหมุดพลาสติกหลายจุดและการยึดติดด้วยความร้อน
แจ้งชิ้นงาน กระบวนการ และรอบการผลิต เริ่มจากการปรึกษาด้านวิศวกรรม