ชิ้นงานและการประกอบ
แบบชิ้นงาน วัสดุ และพิกัดสวมอัด กำหนดจุดรองรับ พื้นผิวรับแรง และตำแหน่งสุดท้าย
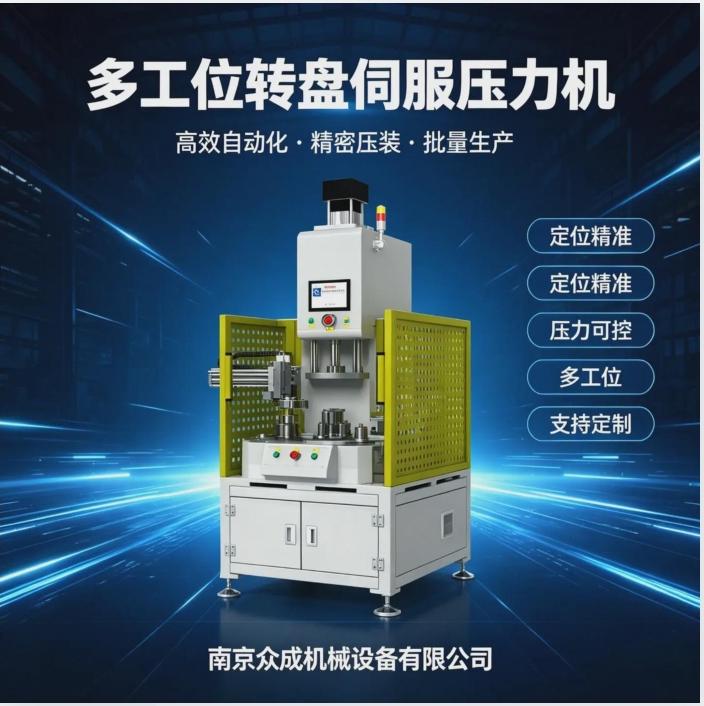
ภาพจากเอกสาร · การกำหนดค่าตามข้อเสนอ
พัฒนารูปแบบสถานีตามชิ้นงานและรอบการผลิต รวมฟิกซ์เจอร์ การป้อนชิ้นงาน การอัด และการตรวจสอบกระบวนการ
หน้านี้แนะนำกลุ่มผลิตภัณฑ์ ข้อมูลจำเพาะ ฟังก์ชัน และขอบเขตสุดท้ายเป็นไปตามข้อเสนอทางเทคนิคที่ตกลง
เริ่มจากการกำหนดตำแหน่งชิ้นงาน ลำดับการกด และรอบเวลา เพื่อออกแบบสถานีเดี่ยว หลายสถานี หรือโต๊ะหมุน กำหนดขอบเขตฟิกซ์เจอร์ การป้อน การหยิบวาง การตรวจสอบ การระบุชิ้นงาน และการส่งข้อมูล
งานบูช ตลับลูกปืน และชิ้นส่วนมอเตอร์สามารถรวมการกดกับการตรวจเข้าที่ หากมีความคลาดเคลื่อนตำแหน่งหรือมุม ให้ประเมินหัวกดลอยตัวร่วมกับพิกัดความเผื่อ การกำหนดตำแหน่ง และผลทดลอง
แจ้งแบบชิ้นงาน ความสัมพันธ์การประกอบ เกณฑ์ยอมรับ รอบเวลา อินเทอร์เฟซสายการผลิต และวิธีโหลด แยกรายการเครื่องจักร เครื่องมือ ระบบป้อน และการรวมซอฟต์แวร์ในใบเสนอราคา
ดูภาพเต็ม ⤢แนวคิดหลายสถานีรวมการกำหนดตำแหน่ง กด ตรวจสอบ และถ่ายโอน ตรวจรอบเวลา เส้นทางชิ้นงาน การเปลี่ยนรุ่น และการจัดการ NG ทุกสถานี ภาพโบรชัวร์แสดงรูปแบบเครื่อง ส่วนจำนวนสถานี ระบบป้อน และการตรวจสอบกำหนดตามโครงการ
ลำดับเชิงอธิบาย ต้องทดสอบเป้าหมาย ความเร็ว เวลา และเกณฑ์ประเมินตามชิ้นงาน
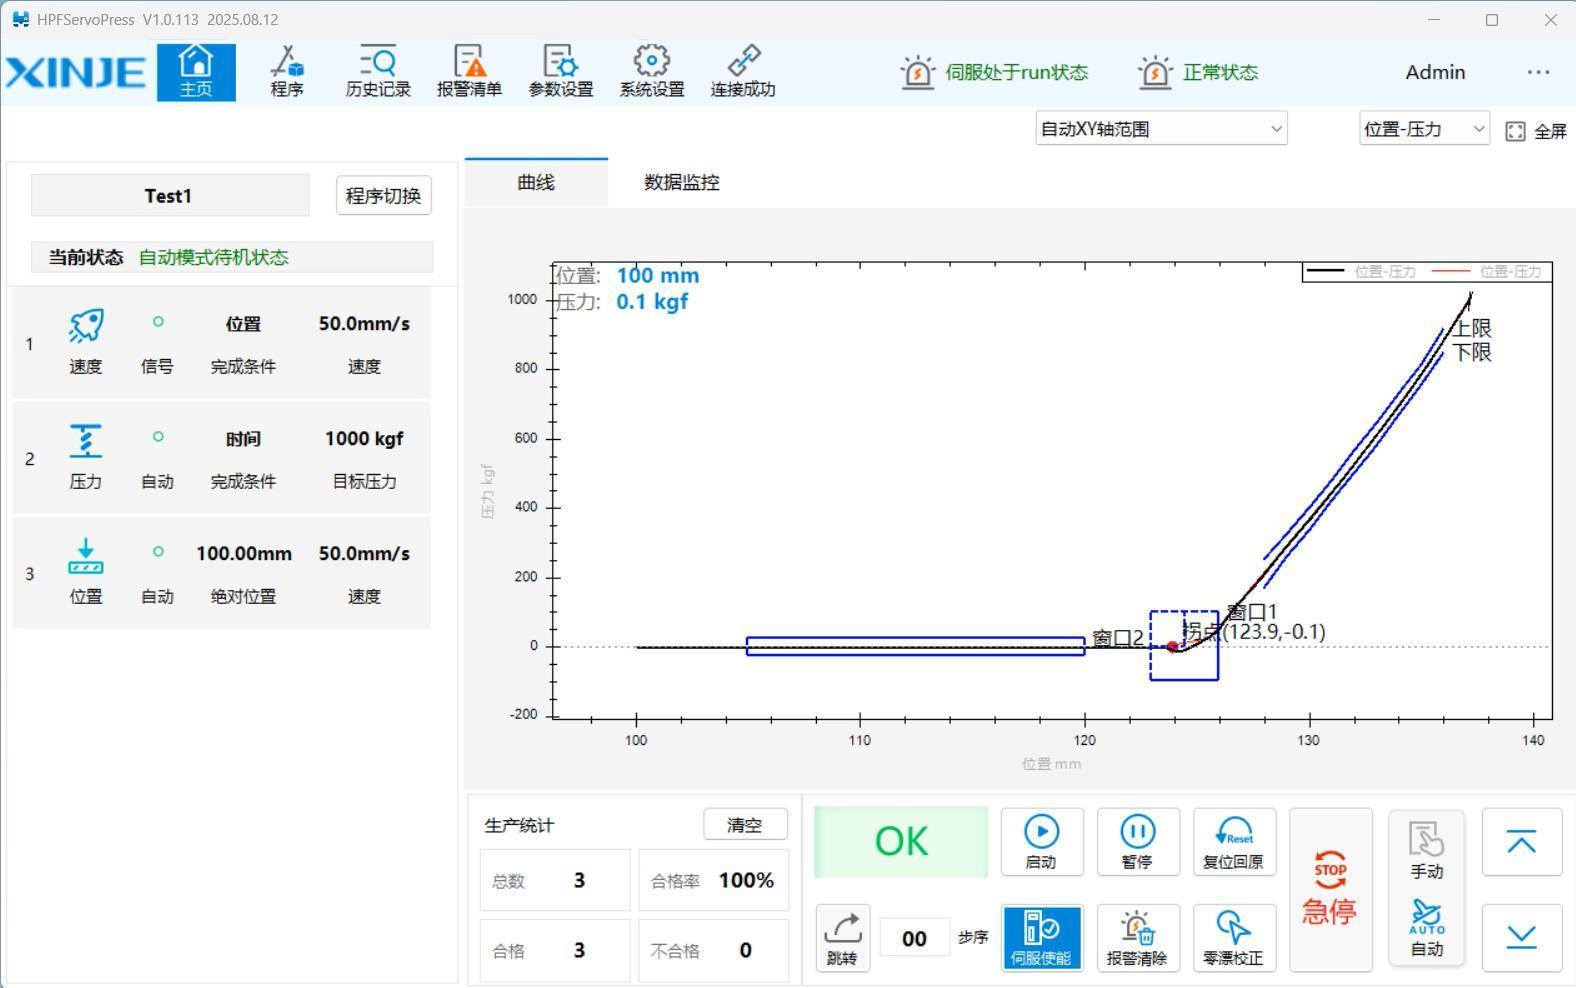 ดูภาพเต็ม ⤢
คงตรา XINJE เดิมเพื่ออธิบายขั้นตอนและการจัดการกราฟ ความสามารถด้านประวัติ/กราฟของ PC สัมผัสกับ HMI ต่างกัน ต้องตรวจเวอร์ชัน เนื้อหาที่เก็บ และสิทธิ์ตามข้อกำหนดจัดหา
คงภาพหน้าจอภาษาจีนต้นฉบับ คำอธิบายด้านล่างระบุหน้าที่การใช้งาน
ข้อมูลอ้างอิงบุคคลที่สาม · แหล่งภาพ:XINJE Electric · โซลูชัน HPF · หน้า 10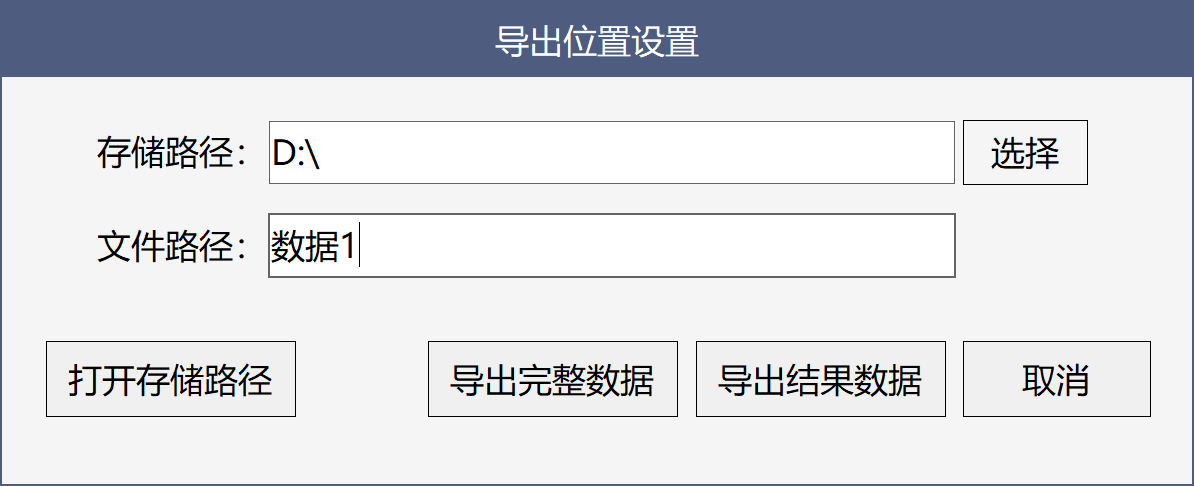 ดูภาพเต็ม ⤢
คู่มือ PC นี้แยก CSV ผลลัพธ์กับ CSV กราฟทั้งหมด ควรกำหนดรหัสชิ้นงาน เวลา สูตร และระยะเก็บก่อนยืนยันข้อมูลส่งออก ความสามารถส่งรายงานผ่าน USB ไม่ได้หมายถึงส่งกราฟย้อนหลังทั้งหมดได้
คงภาพหน้าจอภาษาจีนต้นฉบับ คำอธิบายด้านล่างระบุหน้าที่การใช้งาน
ข้อมูลอ้างอิงบุคคลที่สาม · แหล่งภาพ:คู่มือ PC YZJ-1000 · ซอฟต์แวร์ 2.1.46.55 · หน้า 7แบบชิ้นงาน วัสดุ และพิกัดสวมอัด กำหนดจุดรองรับ พื้นผิวรับแรง และตำแหน่งสุดท้าย
ขอบเขตแอกชูเอเตอร์ มอเตอร์/ไดรฟ์ เซนเซอร์ ตัวควบคุม สายไฟ เครื่องมือ และอุปกรณ์ป้องกัน พร้อมอินเทอร์เฟซ PLC/MES
ตัวอย่างดีและเสีย เกณฑ์ประเมิน การเก็บผลหรือกราฟทั้งหมด บาร์โค้ด และอินเทอร์เฟซ
กำหนดโหมดควบคุม กราฟแรง–ตำแหน่ง การตัดสิน OK/NG และการติดตามข้อมูลตามรุ่นตัวควบคุม
อ่านคู่มือ ↗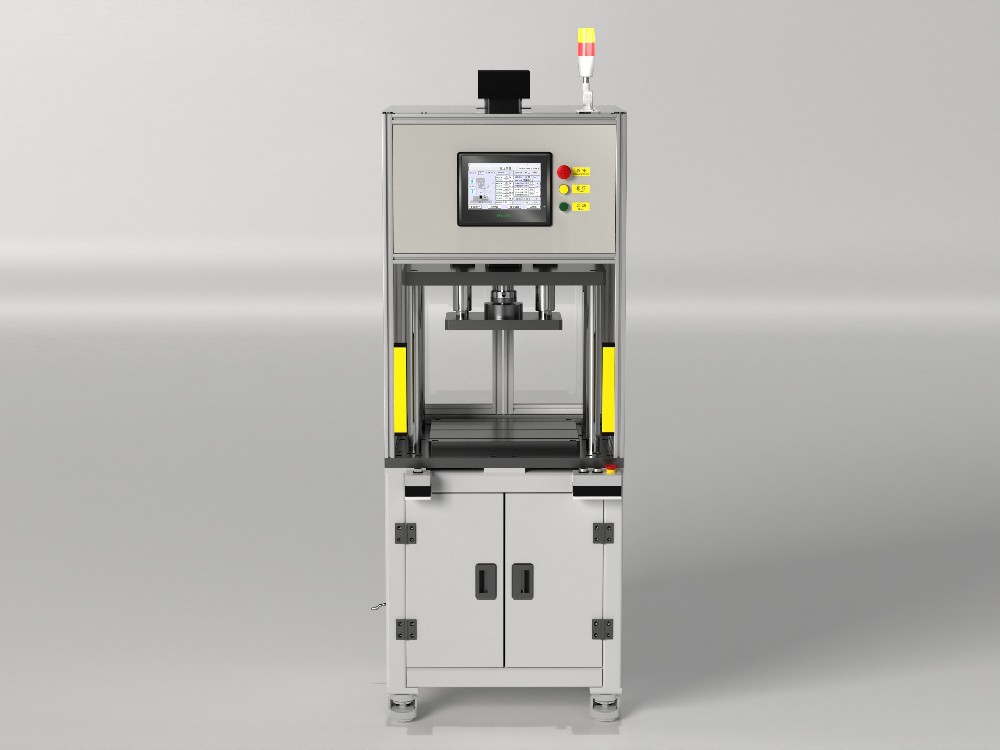 ↗
โครงสร้างนำทางสี่เสาสำหรับการอัดประกอบ การขึ้นรูป และการติดตั้งฟิกซ์เจอร์
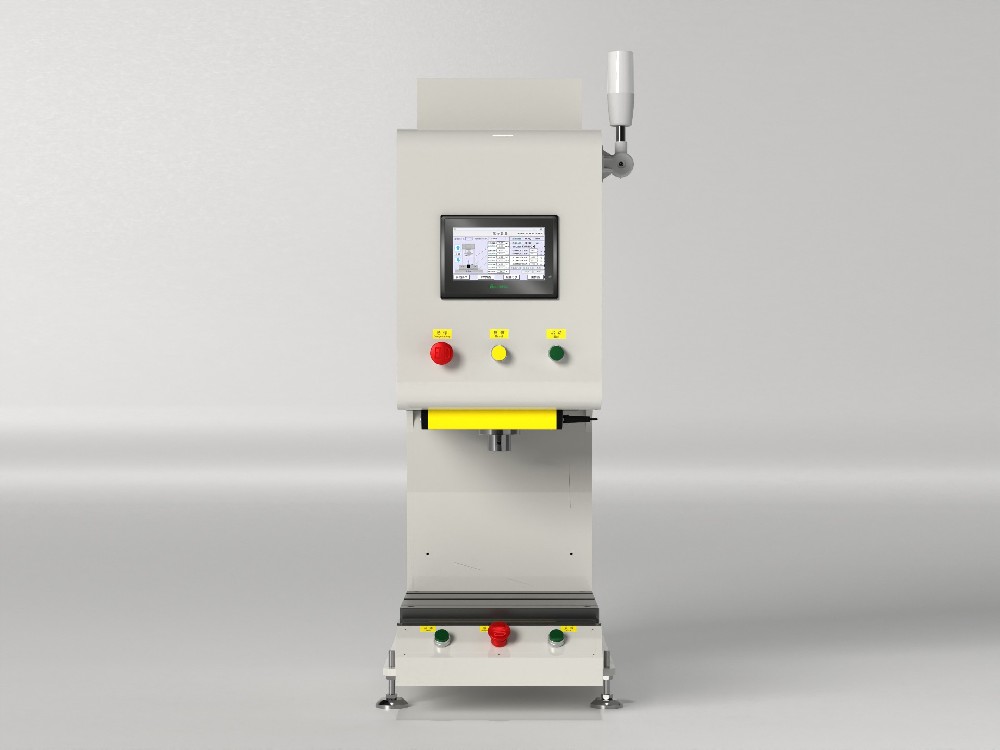 ↗
พื้นที่ทำงานเปิดโล่ง สะดวกต่อการโหลดชิ้นงานและปรับเครื่องมือสำหรับสถานีประกอบอิสระ
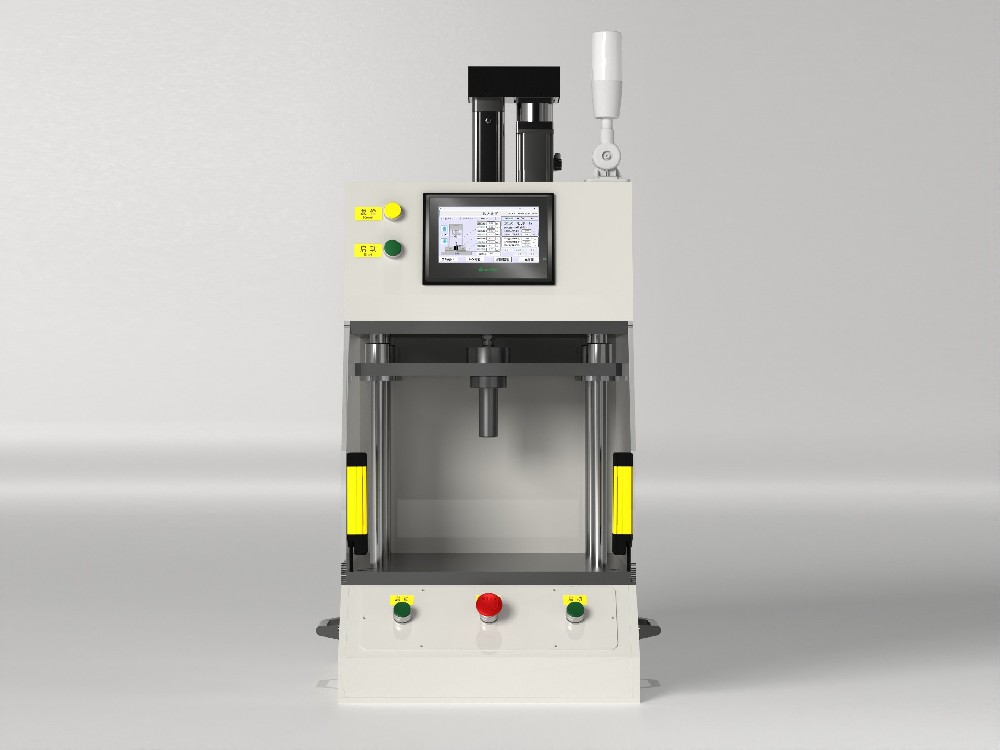 ↗
รูปแบบตั้งโต๊ะกะทัดรัดสำหรับประกอบชิ้นส่วนขนาดเล็กและทดสอบกระบวนการด้วยฟิกซ์เจอร์เฉพาะ
แจ้งชิ้นงาน กระบวนการ และรอบการผลิต เริ่มจากการปรึกษาด้านวิศวกรรม