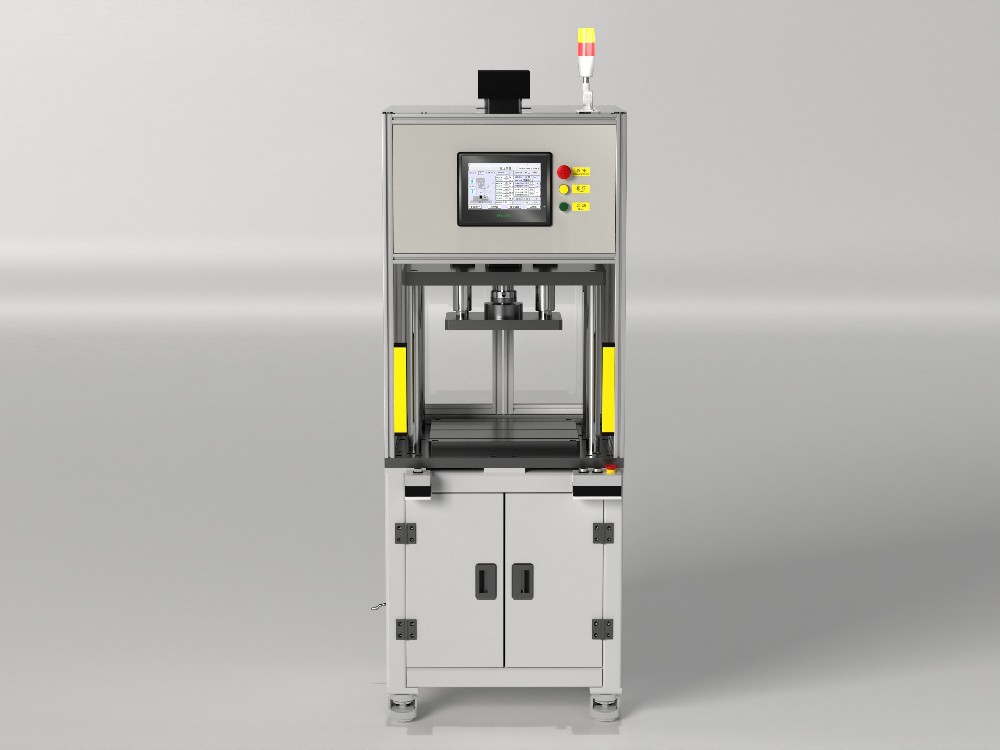
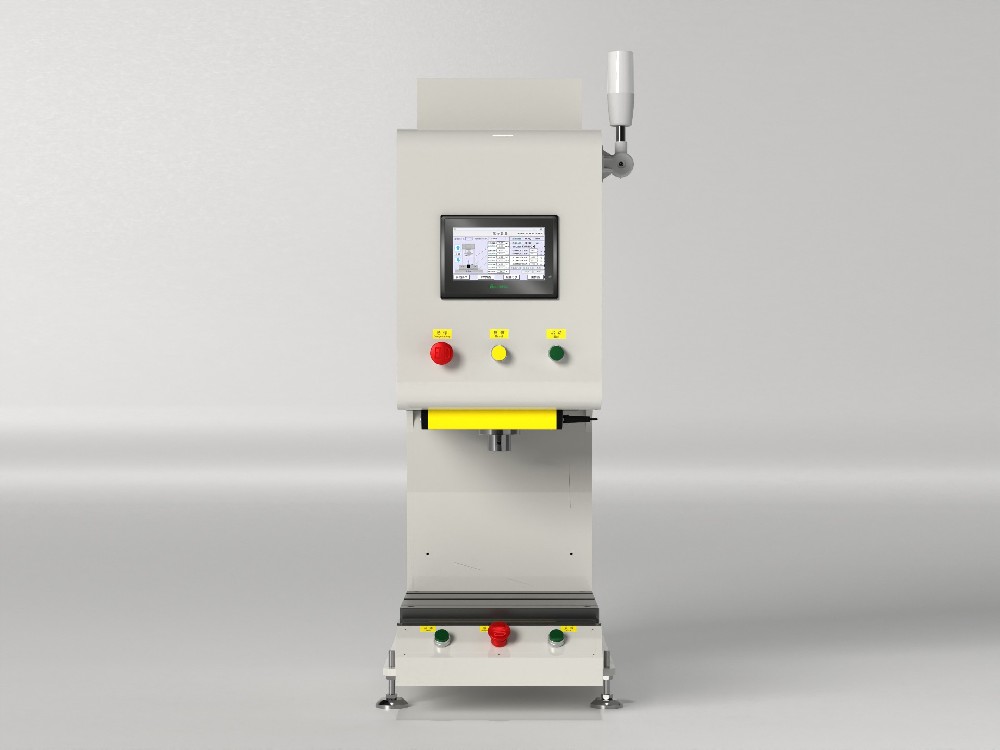
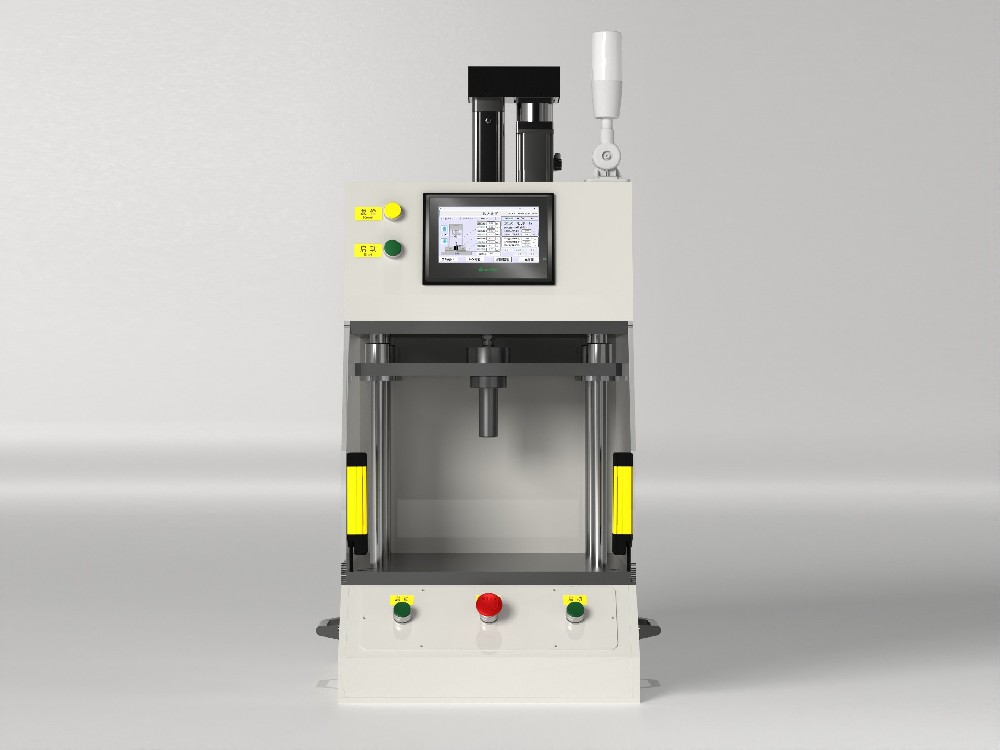
工件与装配
工件图、材料与过盈量;确定支撑面、加载面与最终到位要求。
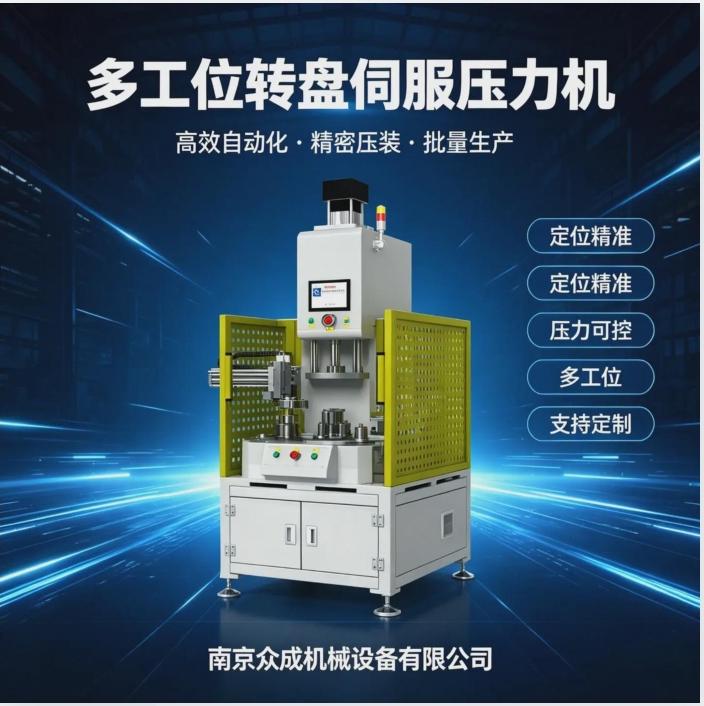
产品资料图 · 实际配置以技术方案为准
围绕工件与节拍开发工位布局,整合定位工装、送料、压装与过程判定。
本页为系列介绍,具体规格、功能与交付范围以双方确认的技术方案为准。
以工件定位、压装顺序与生产节拍为起点,规划单工位、多工位或转盘式布局。工装、送料、取放件、检测、标识与数据交接均需纳入工位边界。
汽车衬套、轴承与电机组件可按装配顺序设置压装及到位检查。存在位置或角度偏差时,可评估浮动压头等对中方案,但需结合零件公差、治具定位与试压结果确认。
定制项目应提交零件图、装配关系、合格判据、节拍、产线接口以及上下料方式。报价中区分设备本体、工装、送料与软件集成,避免将整线功能默认作为单机标配。
查看原图 ⤢多工位方案将定位、压装、检测和转运组合起来。设计时逐站核对节拍、工件流向、换型方式和 NG 件处理。宣传图用于说明设备形态;实际工位数量、送料机构与检测配置按项目确定。
工艺顺序示意;目标值、速度、时间与判定条件按工件验证。
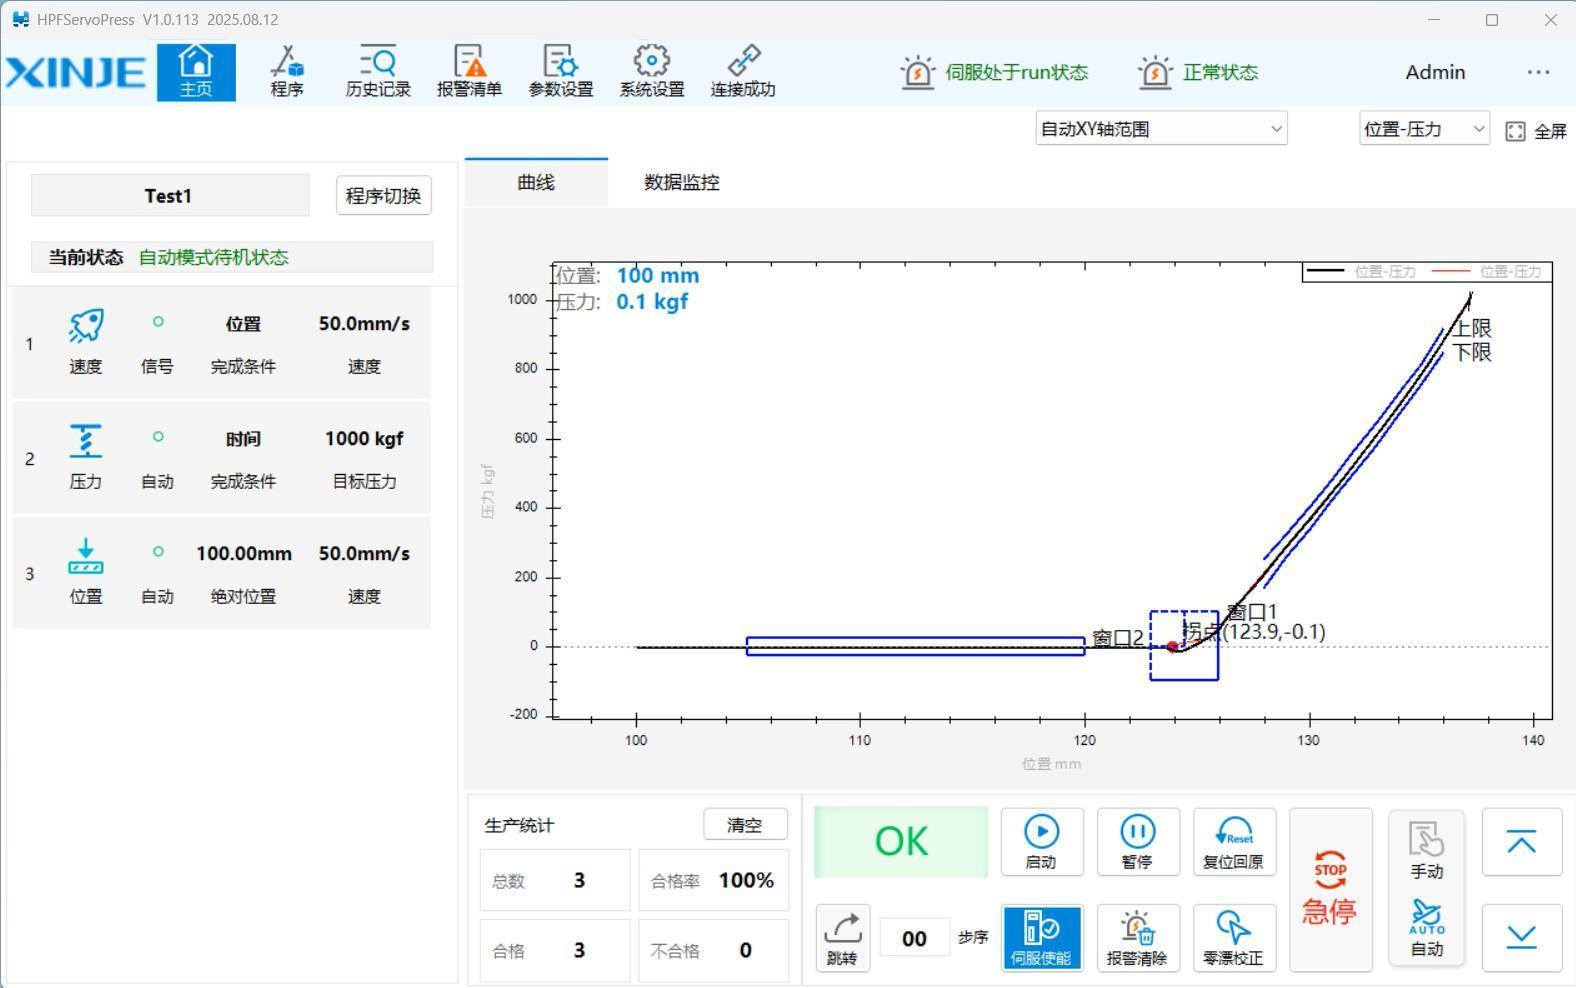 查看原图 ⤢
保留原始 XINJE 标识,用于理解工艺步骤与曲线管理。触控 PC 与 HMI 的历史数据和曲线能力存在区别;具体版本、保存内容和权限应与供货方案逐项核对。
保留原始中文界面;操作含义见下方说明。
第三方方案参考 · 图片来源:信捷电气 · HPF解决方案 · 第10页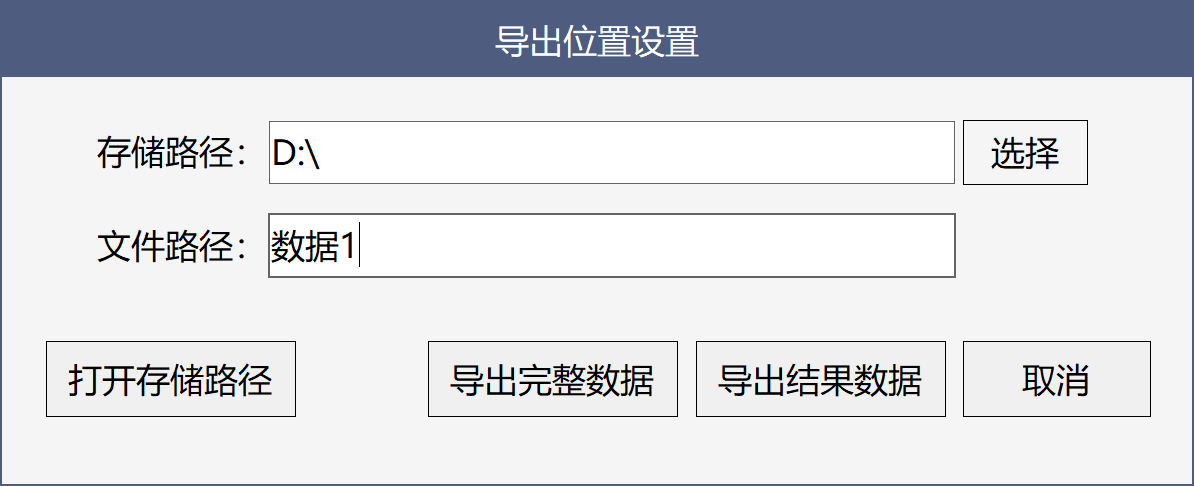 查看原图 ⤢
该 PC 版本说明书区分结果 CSV 与完整曲线 CSV。先定义产品编号、时间、工艺文件和保存周期,再确认导出内容。USB 结果报表能力不能自动推导为整条历史曲线能力。
保留原始中文界面;操作含义见下方说明。
第三方方案参考 · 图片来源:YZJ-1000 PC 说明书 · 软件2.1.46.55 · 第7页工件图、材料与过盈量;确定支撑面、加载面与最终到位要求。
执行器、电机驱动、传感器、控制器、线缆、工装和防护的供货边界;确认 PLC/MES 接口。
良品与异常样件、判定规则、结果或整条曲线保存、条码及接口。
告诉我们工件、工艺和节拍要求,从技术沟通开始。