先确定压装终点
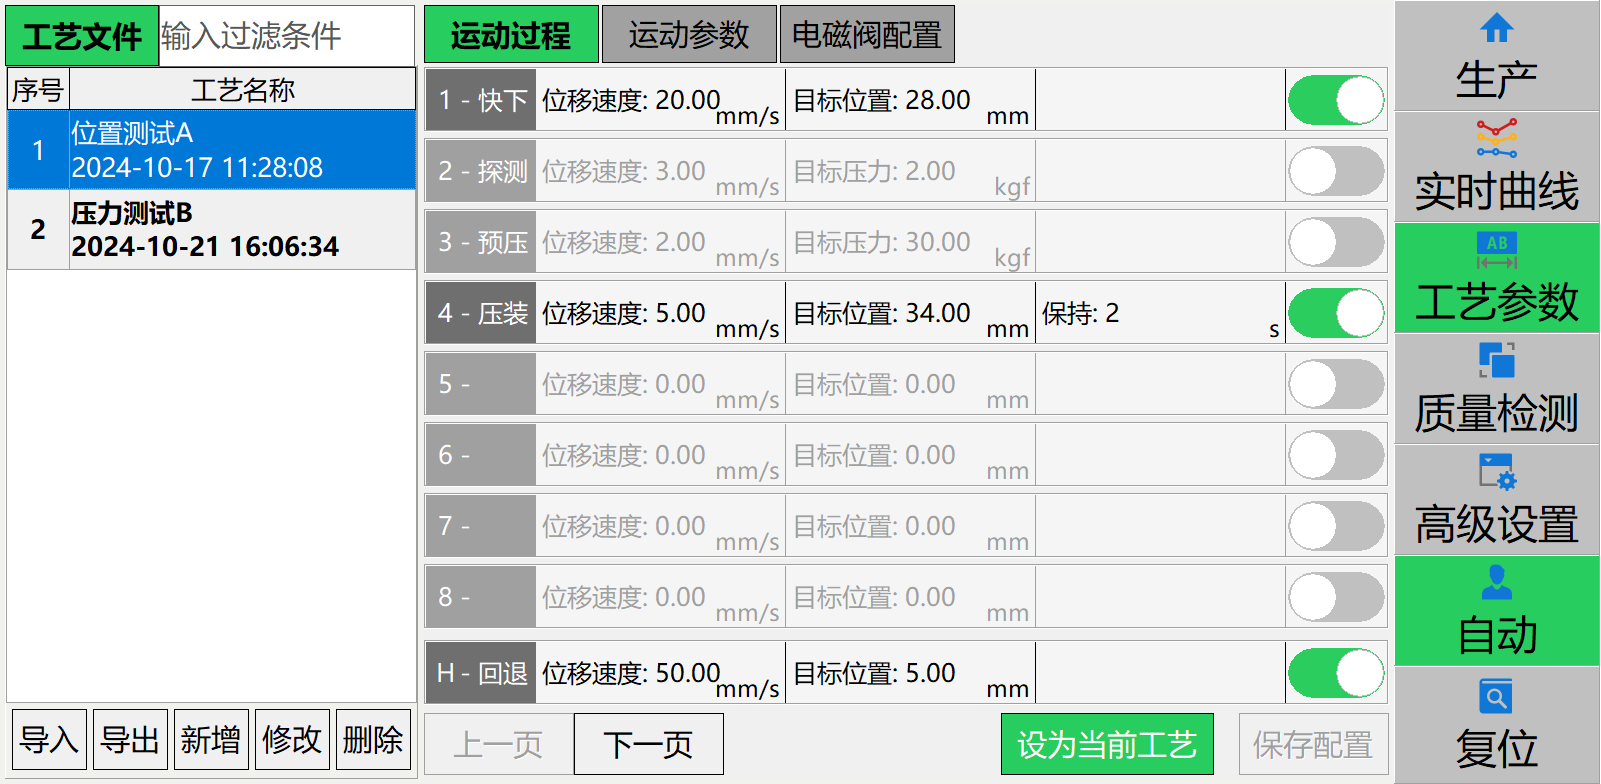
资料中的控制器支持绝对位置、相对位移、力控制及相对力控制。按工序设置速度、目标值和保压时间;相对量的起算条件及接触阈值需要用实际工件验证。到达目标值不等于装配质量已合格。
 查看原图 ⤢
工艺文件界面用于管理不同装配任务的参数。选择控制方式后,逐步设置速度、目标与保压;换型时应确认文件版本、工装和实际工件对应。图中参数仅为说明书示例。
保留原始中文界面;操作含义见下方说明。
第三方方案参考 · 图片来源:YZJ-1000 PC 说明书 · 软件2.1.46.55 · 第12页把曲线变成工艺判断
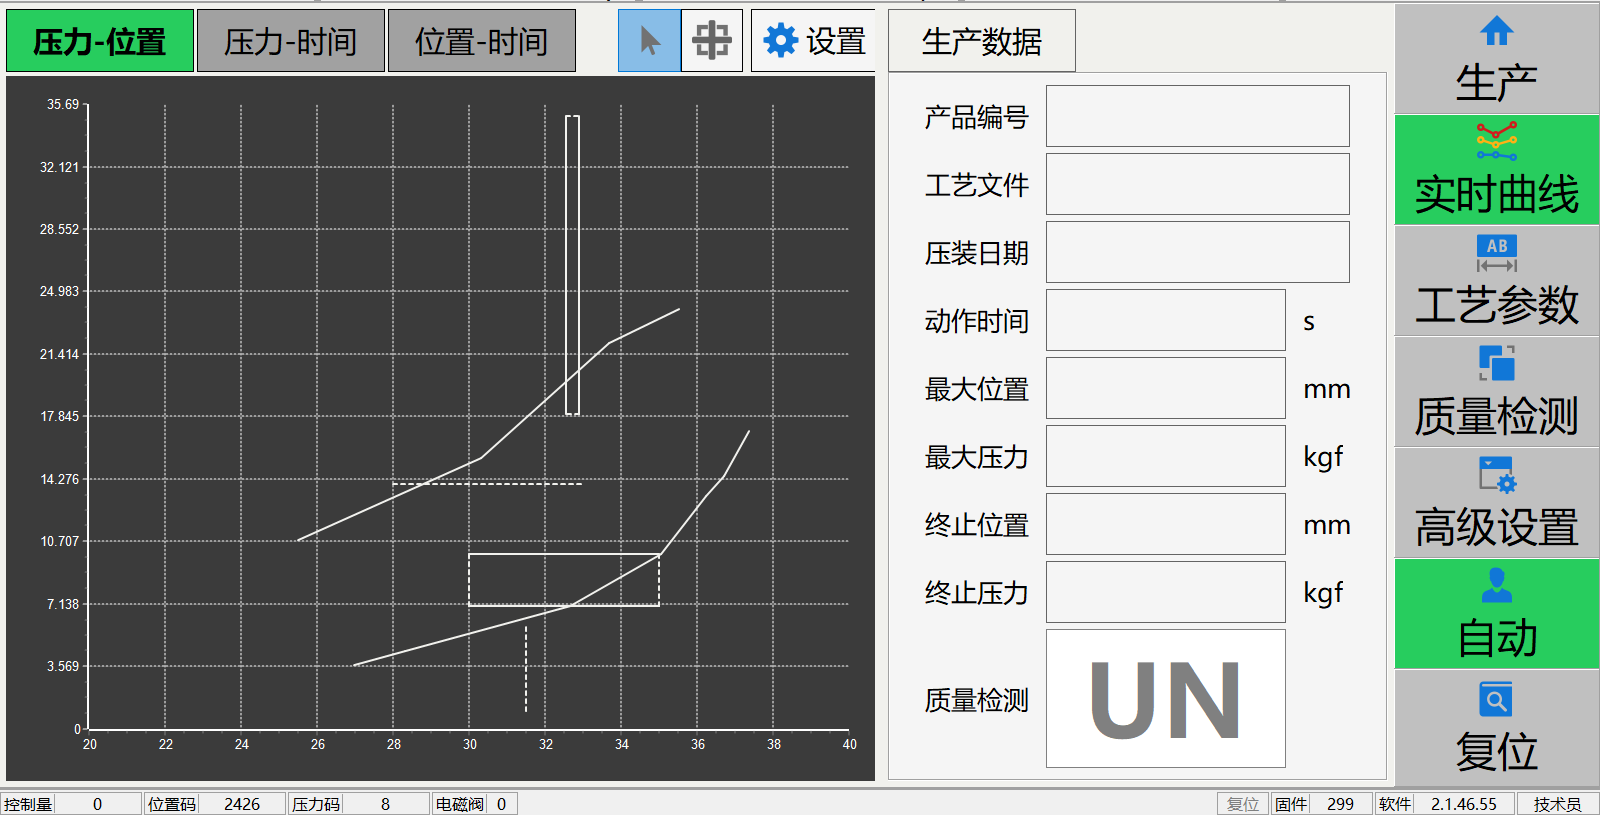
力—位移曲线可帮助观察接触起点、压入过程和最终到位。先用经确认的合格件与典型异常件建立判断窗口,再验证误判、漏判和边界样件。空压、错位、提前受阻等异常只能在阈值与工装经过验证后识别;曲线判断不能替代必要的尺寸或功能检测。
 查看原图 ⤢
PC 界面可查看力—位移、力—时间、位移—时间曲线。不同视角分别帮助观察接触、压入和保压阶段。图中曲线不作为众成设备的实测精度或客户验收记录。
保留原始中文界面;操作含义见下方说明。
第三方方案参考 · 图片来源:YZJ-1000 PC 说明书 · 软件2.1.46.55 · 第23页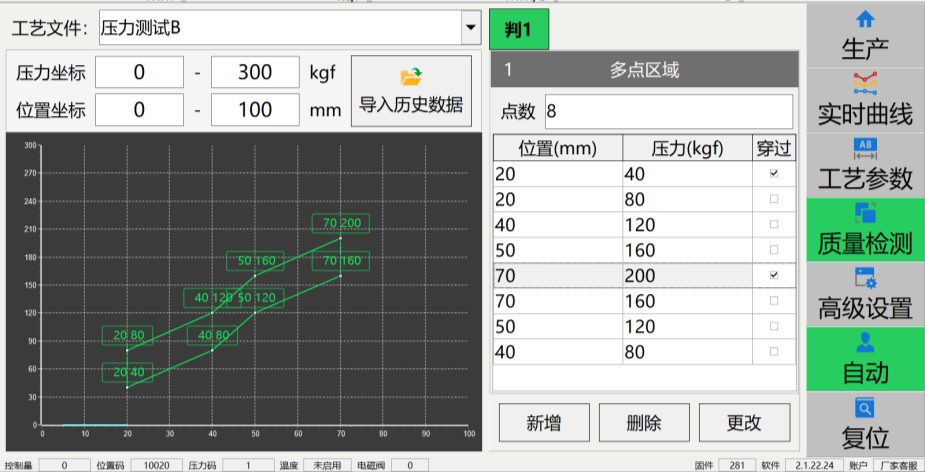 查看原图 ⤢
PC 说明书中的多点区域界面展示了沿曲线设置检测条件的方式。区域与上下限应由良品、异常件和边界样件共同验证;本图不表示所有机型都包含这一功能。
保留原始中文界面;操作含义见下方说明。
第三方方案参考 · 图片来源:YZJ-1000 PC 说明书 · 软件2.1.46.55 · 第16页控制器功能需要逐项确认
下表按两种控制方案的说明书对比功能,具体可用性取决于设备配置。PC 软件:2.1.46.55;YZJ-Z107:V8.1.1。控制器选型、软件版本、授权选项与交付接口应写入技术协议。
| 能力 | PC 压装系统 | YZJ-Z107 一体式控制器 |
|---|---|---|
| 实时曲线 | 力—位移、力—时间、位移—时间 | 同三类曲线;下周期刷新显示 |
| 质量判断 | 穿线/绕线、窗口、包络线、区域峰值、拐点等,依配置确认 | 三组可配置检测与独立区域峰值;任一失败判 NG |
| 导出 | 结果 CSV 或整条曲线 CSV | 结果报表 CSV 至 USB;不据此承诺完整历史曲线 |
 查看原图 ⤢
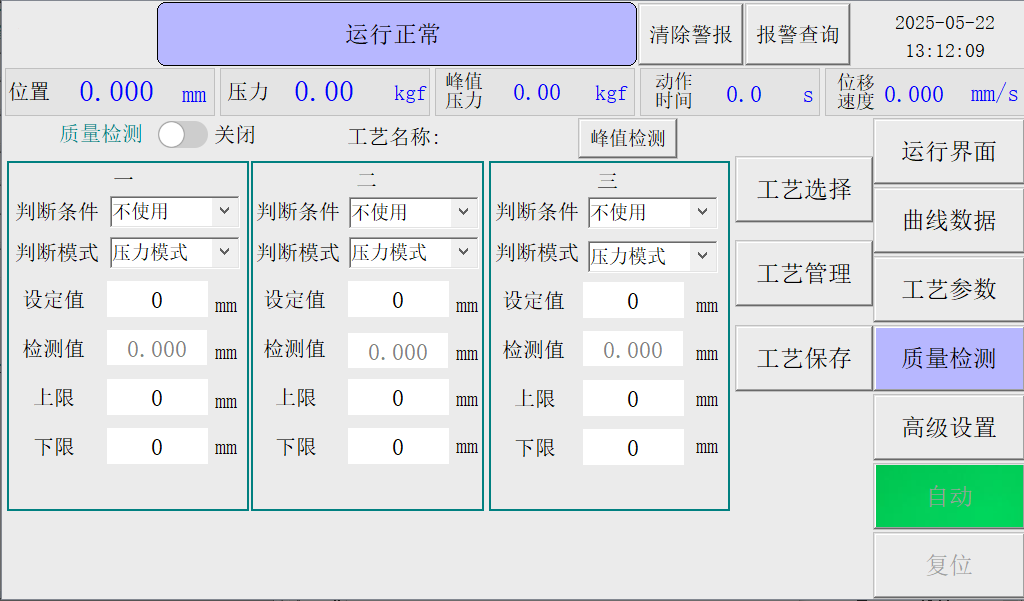
一体式控制器说明书介绍三组可配置检测与独立区域峰值,任一失败判为 NG。该界面的检测方式与 PC 的多点区域、包络线等不能混写为同一套标准功能。
保留原始中文界面;操作含义见下方说明。
第三方方案参考 · 图片来源:YZJ-Z107 说明书 · 软件V8.1.1 · 第14页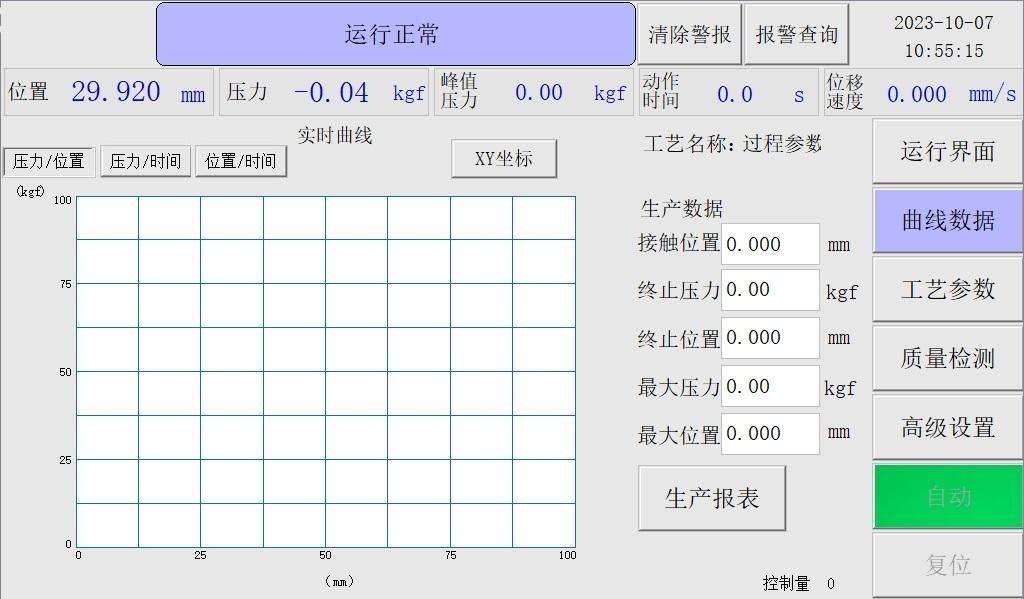 查看原图 ⤢
该界面显示当前压装周期的曲线,下周期刷新。说明书支持结果报表导出至 USB;需要长期保留每件产品完整曲线时,应单独确认控制器与存储方案。
保留原始中文界面;操作含义见下方说明。
第三方方案参考 · 图片来源:YZJ-Z107 说明书 · 软件V8.1.1 · 第16页数据追溯要在选型时定义
明确要保存结果还是整条曲线、产品编号或条码、时间戳、工艺文件、保存周期、导出格式和权限。USB 导出、历史曲线、温度记录、PLC/MES 对接是不同能力,应分别验收。HPF 方案资料用于配置评估,其特定采样频率、精度与驱动参数不作为众成全系列指标。
 查看原图 ⤢
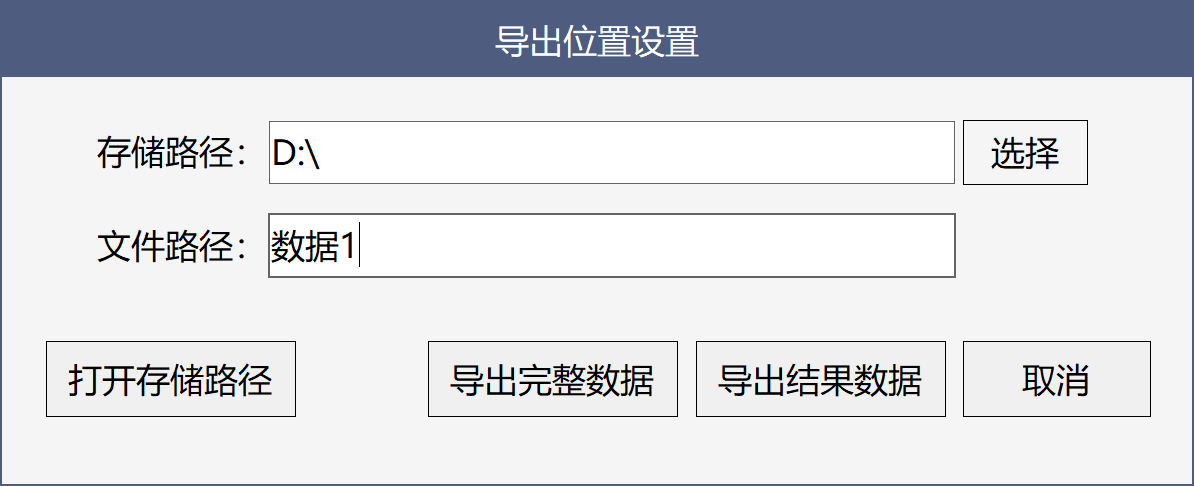
该 PC 版本说明书区分结果 CSV 与完整曲线 CSV。先定义产品编号、时间、工艺文件和保存周期,再确认导出内容。USB 结果报表能力不能自动推导为整条历史曲线能力。
保留原始中文界面;操作含义见下方说明。
第三方方案参考 · 图片来源:YZJ-1000 PC 说明书 · 软件2.1.46.55 · 第7页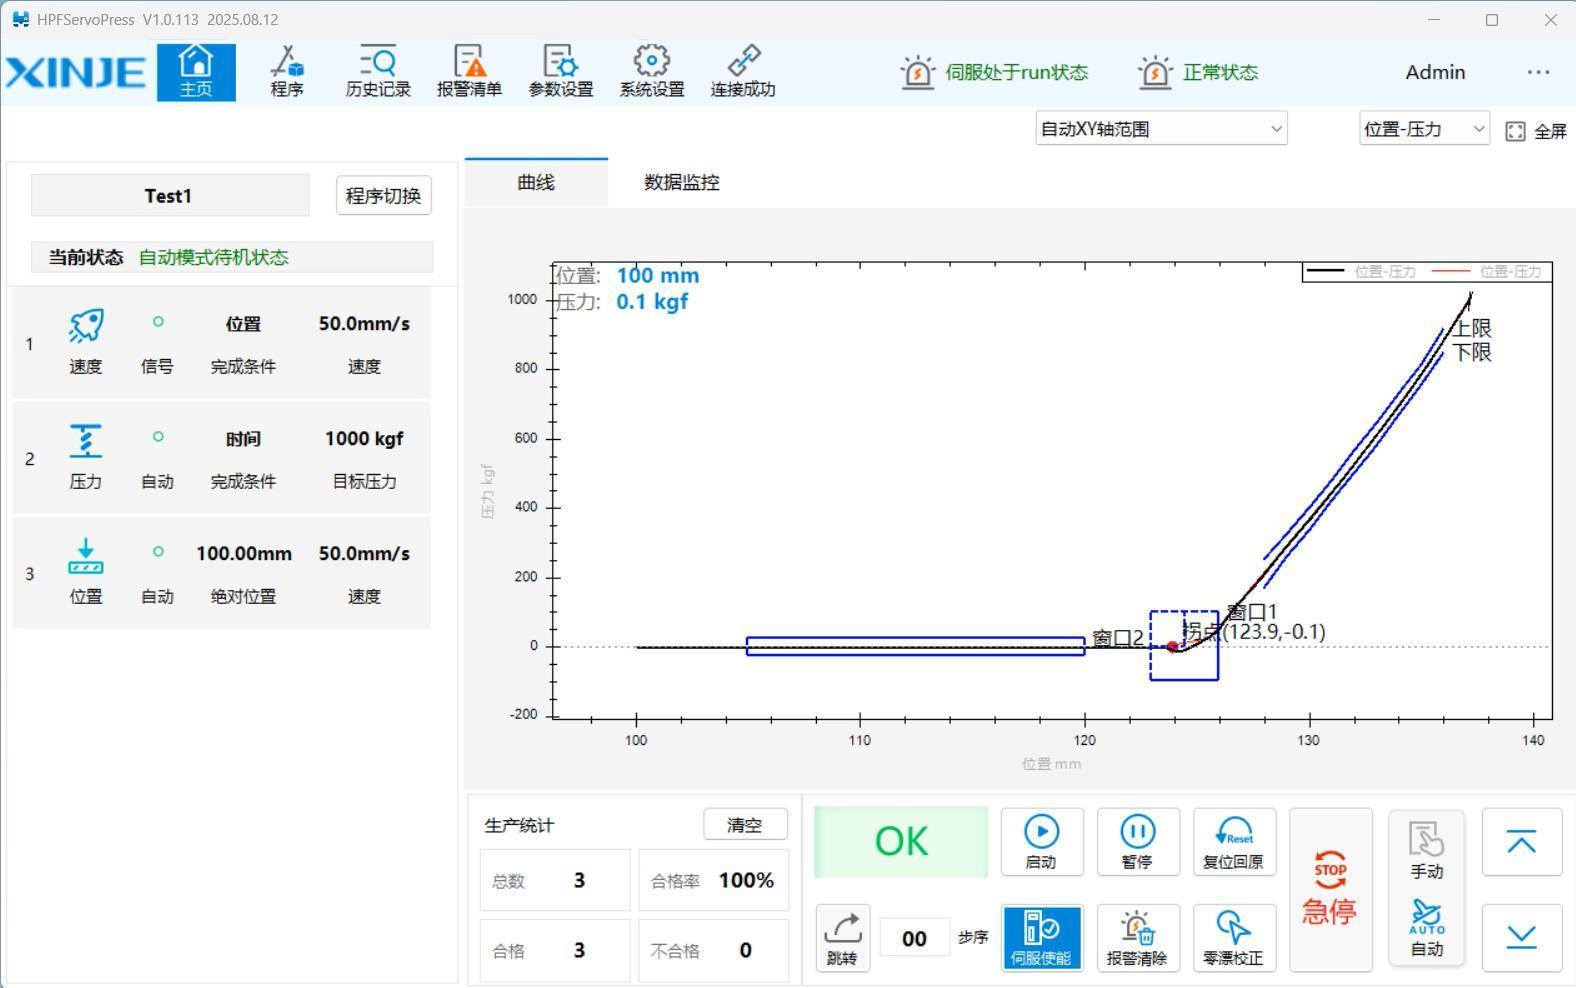 查看原图 ⤢
保留原始 XINJE 标识,用于理解工艺步骤与曲线管理。触控 PC 与 HMI 的历史数据和曲线能力存在区别;具体版本、保存内容和权限应与供货方案逐项核对。
保留原始中文界面;操作含义见下方说明。
第三方方案参考 · 图片来源:信捷电气 · HPF解决方案 · 第10页