一套完整的热压循环
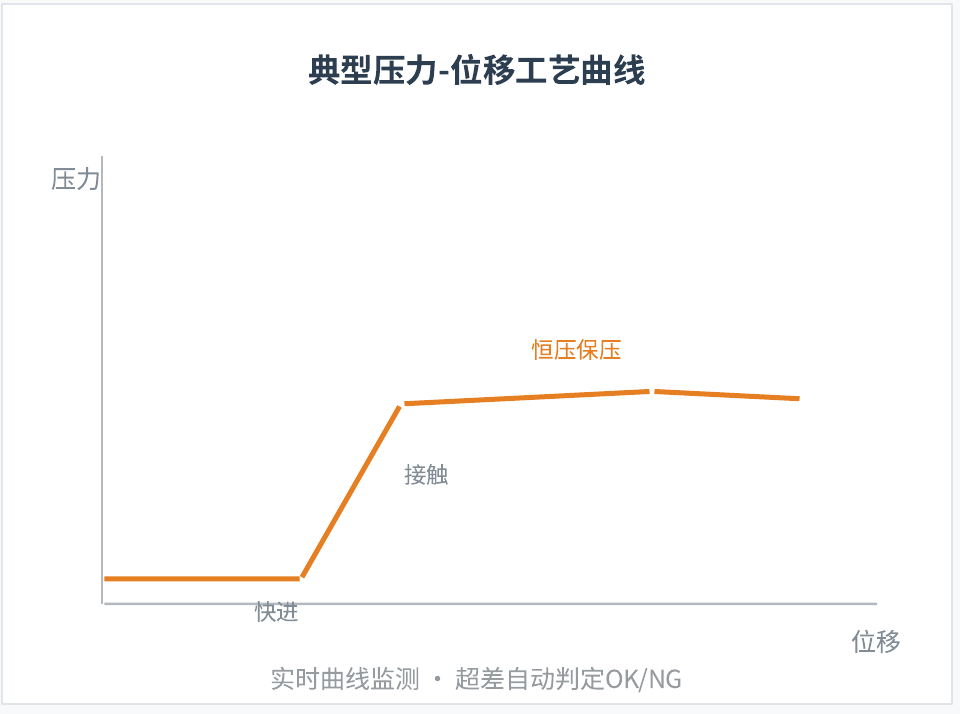
快速接近 → 慢速接触 → 恒力保压 → 冷却延时 → 回程。接触阶段降低速度,成形阶段配合温度与保压时间,冷却阶段依据材料与脱模效果调整;具体参数由工件试验确定。
PROCESS SEQUENCE
- 01快速接近
- 02慢速接触
- 03恒力保压
- 04冷却延时
- 05回程
工艺顺序示意;目标值、速度、时间与判定条件按工件验证。
 查看原图 ⤢
原资料中的曲线用于示意压力随过程变化,不是实际生产测量结果,也不作为本机出力、行程或精度参数。实际试样应结合位移、温度、保压和冷却记录一起判断。
图片来源:四柱桌面型伺服热压机产品介绍 · 第7页桌面四柱方案的参数边界
该产品介绍给出的温控范围为 50–350°C、温控误差 ≤±2°C、重复定位精度 ±0.01 mm,采用 K 型热电偶及 PID 控温,并介绍 PTFE 防粘模具。温控误差不等于整个热压面的温度均匀性。公司宣传册中的通用热压方案为另一配置,不能混用其 0–300°C、±1°C 指标。
 查看原图 ⤢
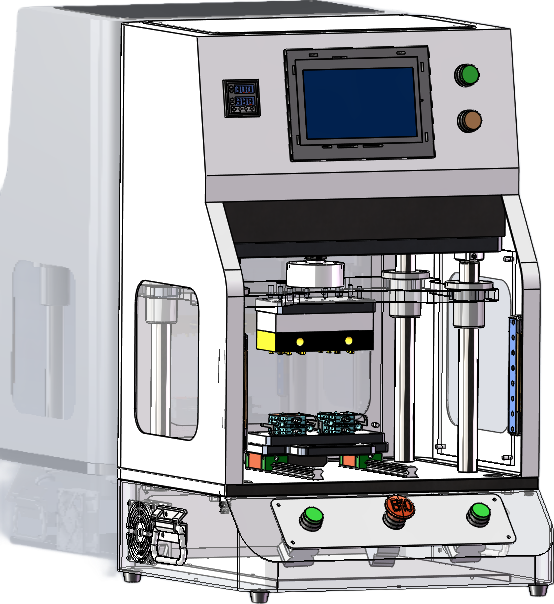
设计图展示四柱导向、热压工作区域和透明防护。产品资料介绍 K 型热电偶、PID 温控与 PTFE 防粘工作面。压头形状、支撑方式、加热区域和脱模效果需与实际铆柱或贴合件共同验证。
图片来源:四柱桌面型伺服热压机产品介绍 · 第4–6页 · 设计示意材料与工装一起验证
资料列出 ABS、PC、玻纤增强 PA、PP 等塑料热铆,以及 FPC、绝缘材料贴合等方向。先提供材料牌号、铆柱尺寸、加热区域、成形外观和拉拔要求;再验证压头形状、支撑方式、防粘表面、脱模与冷却时间。材料名称本身不能确定工艺窗口。
询价与验收清单
确认压装力、行程、工作台与开口尺寸、供电、温区数量和节拍;当前产品资料未给出这些项目的统一数值。验收覆盖工件强度与外观、测温位置与稳定时间、力/位移重复性、配方调用、USB 数据导出及双手启动、防护罩、急停、限位的实际动作。