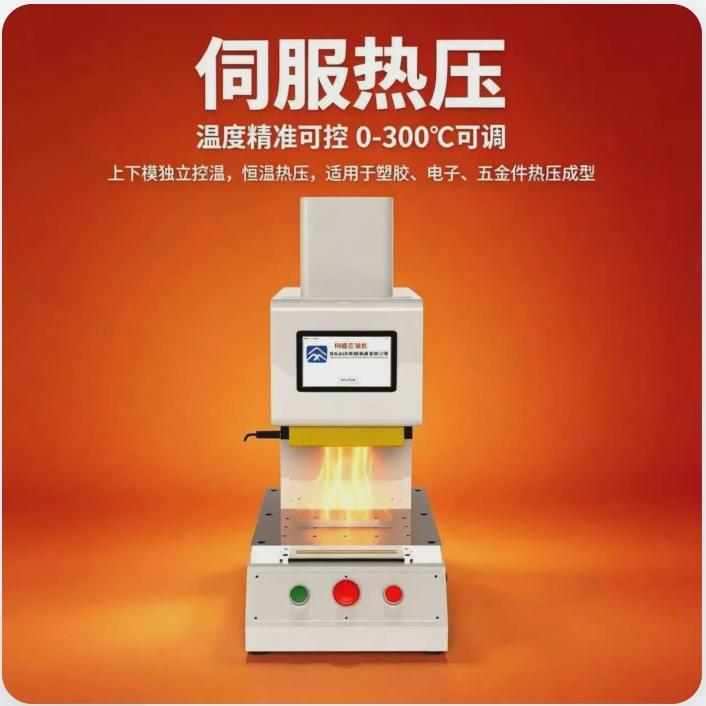
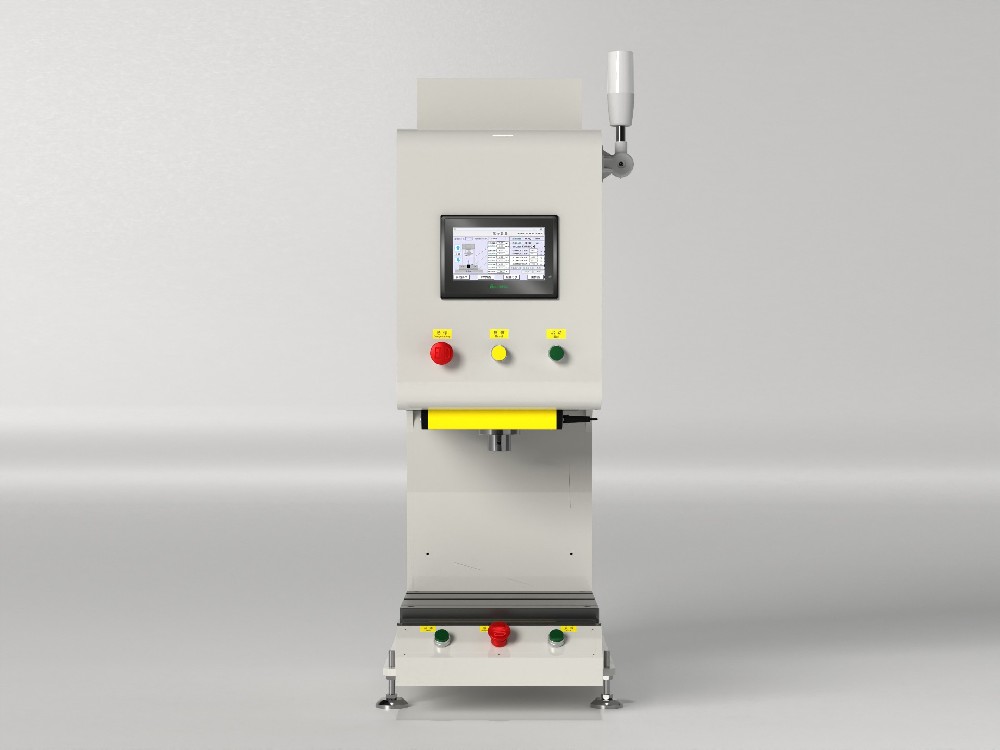
热工艺条件
材料牌号、受热区域、模具形状、温区、保压与冷却时间,以及成形和拉拔要求。
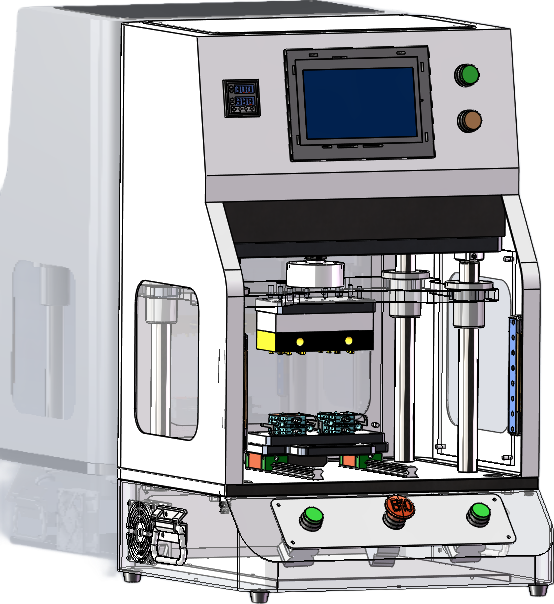
产品资料图 · 实际配置以技术方案为准
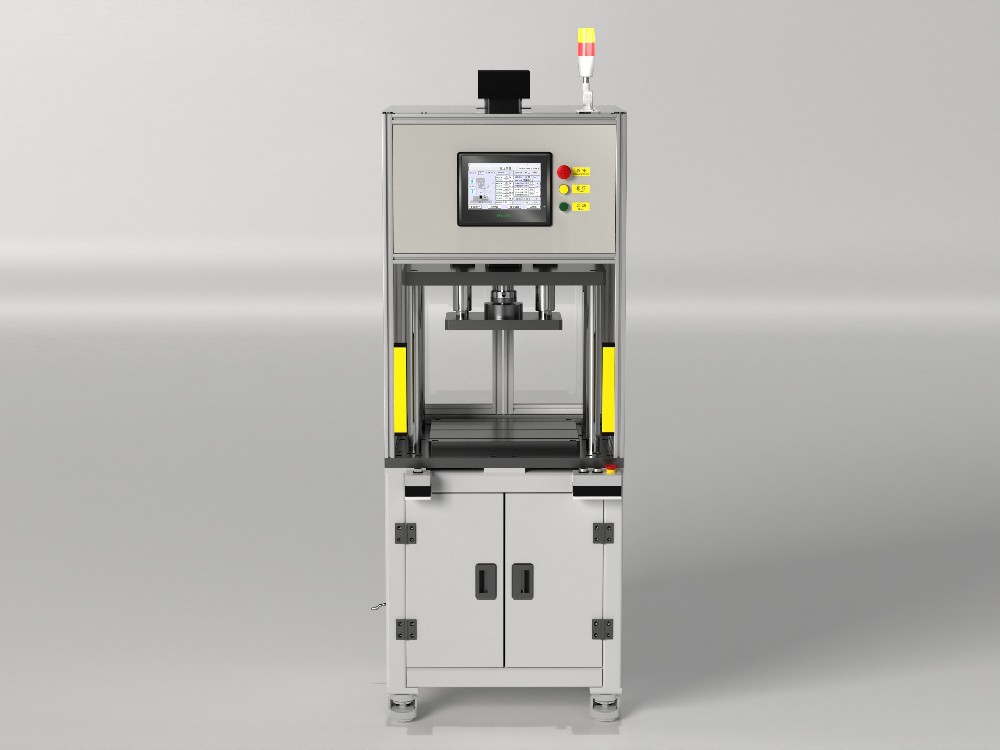
四柱三板结构,结合压力与位移反馈、PID 温控及防粘热头,面向塑胶多点热铆与热压贴合。
本页为系列介绍,具体规格、功能与交付范围以双方确认的技术方案为准。
采用四根导柱与上固定板、活动热压板、下工作台构成导向框架,围绕多点铆接与工装布置进行设计。热压动作按快进、低速接触、恒压保压、冷却延时、回退展开;材料、铆点结构和热头需要结合实际样件验证。
资料列出 ABS、PC、玻纤增强 PA、PP 等塑胶热铆场景,以及电子部件贴合。可结合触摸屏曲线、多配方存储、生产数据 U 盘导出与异常报警管理工艺。
防护说明包括双手同步启动、透明防护罩、急停、软限位与硬限位。实际联锁、风险评估和验收以项目方案为准。
以上数值来自《四柱桌面型伺服热压机 产品介绍》5–8页,适用于该资料描述的配置,不代表所有热压机。图片为资料中的设备设计示意;出力、行程、台面尺寸和电源尚需按项目确认。
查看原图 ⤢设计图展示四柱导向、热压工作区域和透明防护。产品资料介绍 K 型热电偶、PID 温控与 PTFE 防粘工作面。压头形状、支撑方式、加热区域和脱模效果需与实际铆柱或贴合件共同验证。
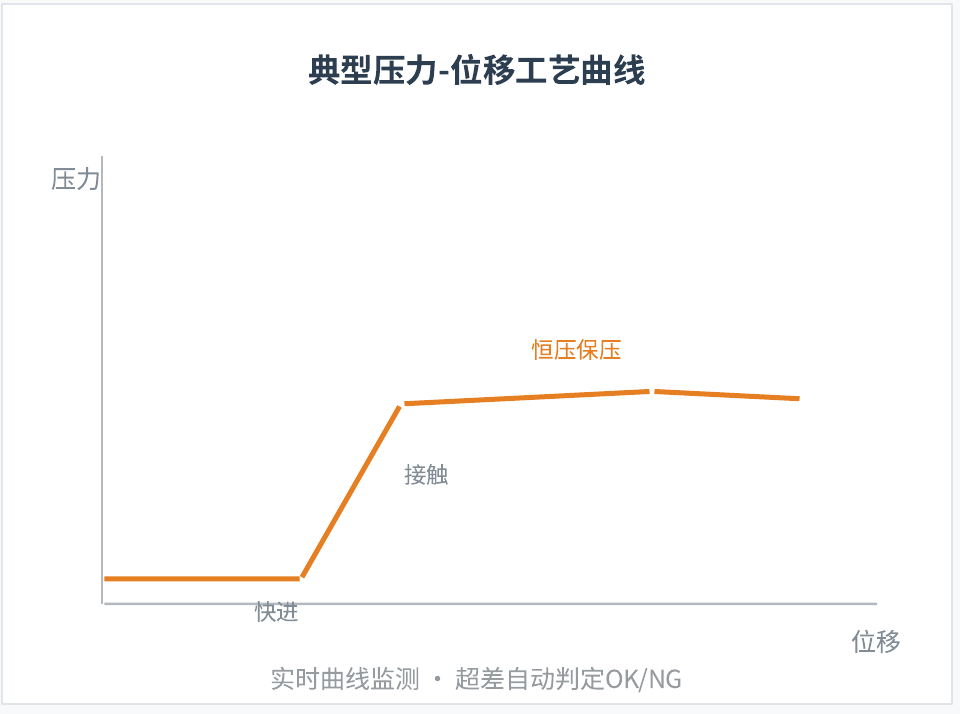
工艺顺序示意;目标值、速度、时间与判定条件按工件验证。
 查看原图 ⤢
原资料中的曲线用于示意压力随过程变化,不是实际生产测量结果,也不作为本机出力、行程或精度参数。实际试样应结合位移、温度、保压和冷却记录一起判断。
图片来源:四柱桌面型伺服热压机产品介绍 · 第7页| 项目 | 通用热压宣传配置 | 桌面四柱产品资料 |
|---|---|---|
| 温度范围 | 0–300°C | 50–350°C |
| 温控指标 | ±1°C | ≤±2°C |
| 资料来源 | 众成宣传册第8页 | 桌面热压产品介绍第6页 |
以上分别对应两份配置资料。温控指标不等于热压面温度均匀性;出力、行程、台面、温区与最终配置需另行确认。
材料牌号、受热区域、模具形状、温区、保压与冷却时间,以及成形和拉拔要求。
压装力、有效行程、开口高度、台面及偏载;一起核对工装与上下料空间。
良品与异常样件、判定规则、结果或整条曲线保存、条码及接口。
告诉我们工件、工艺和节拍要求,从技术沟通开始。