工件与装配
工件图、材料与过盈量;确定支撑面、加载面与最终到位要求。
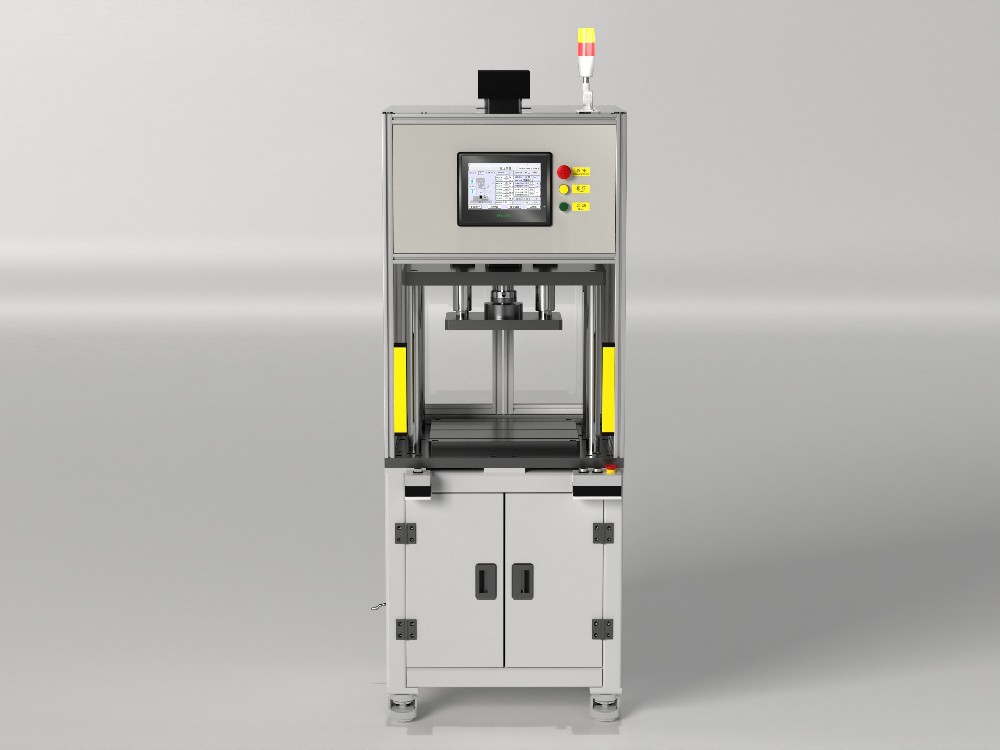
产品资料图 · 实际配置以技术方案为准
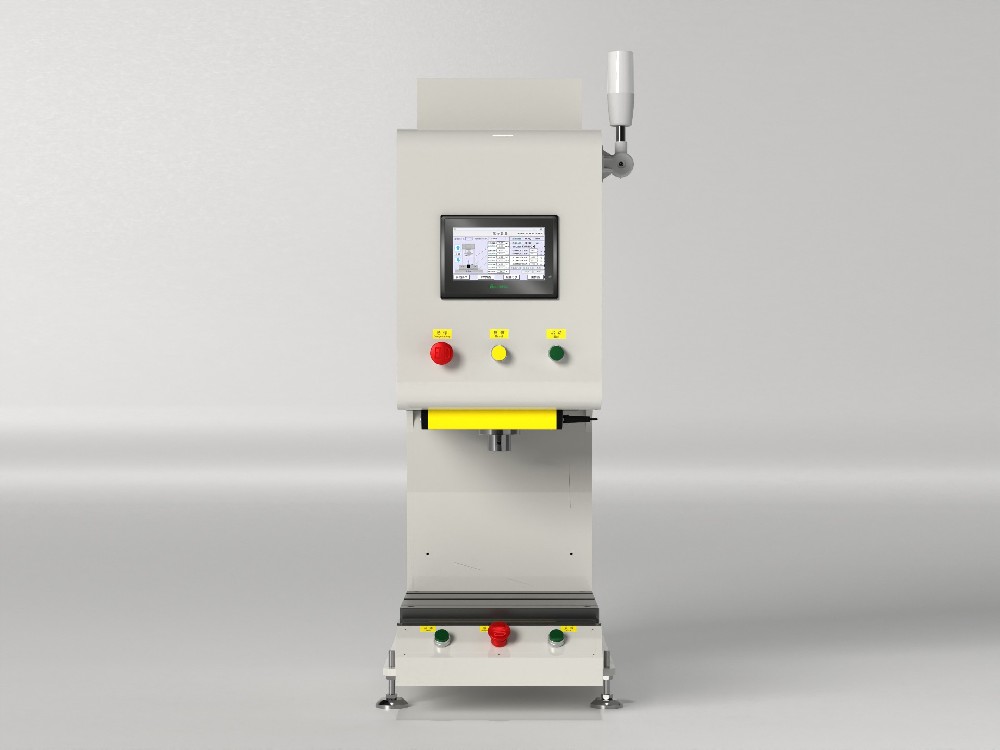
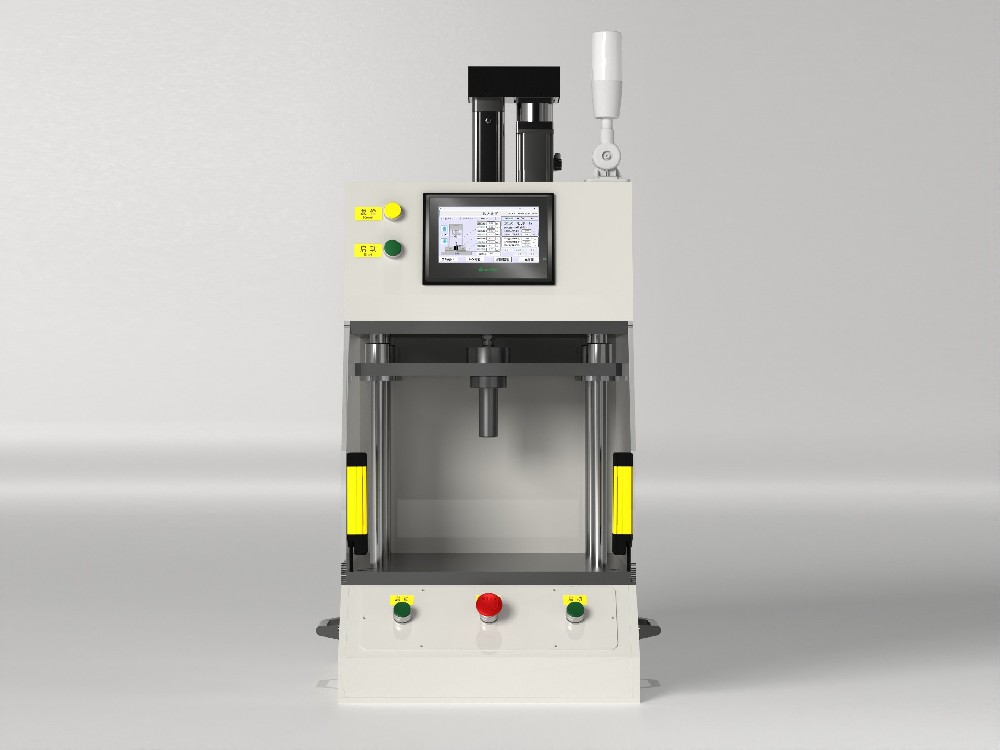
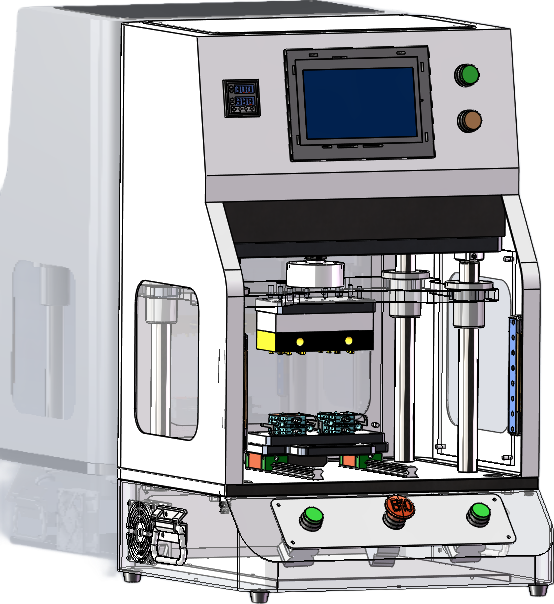
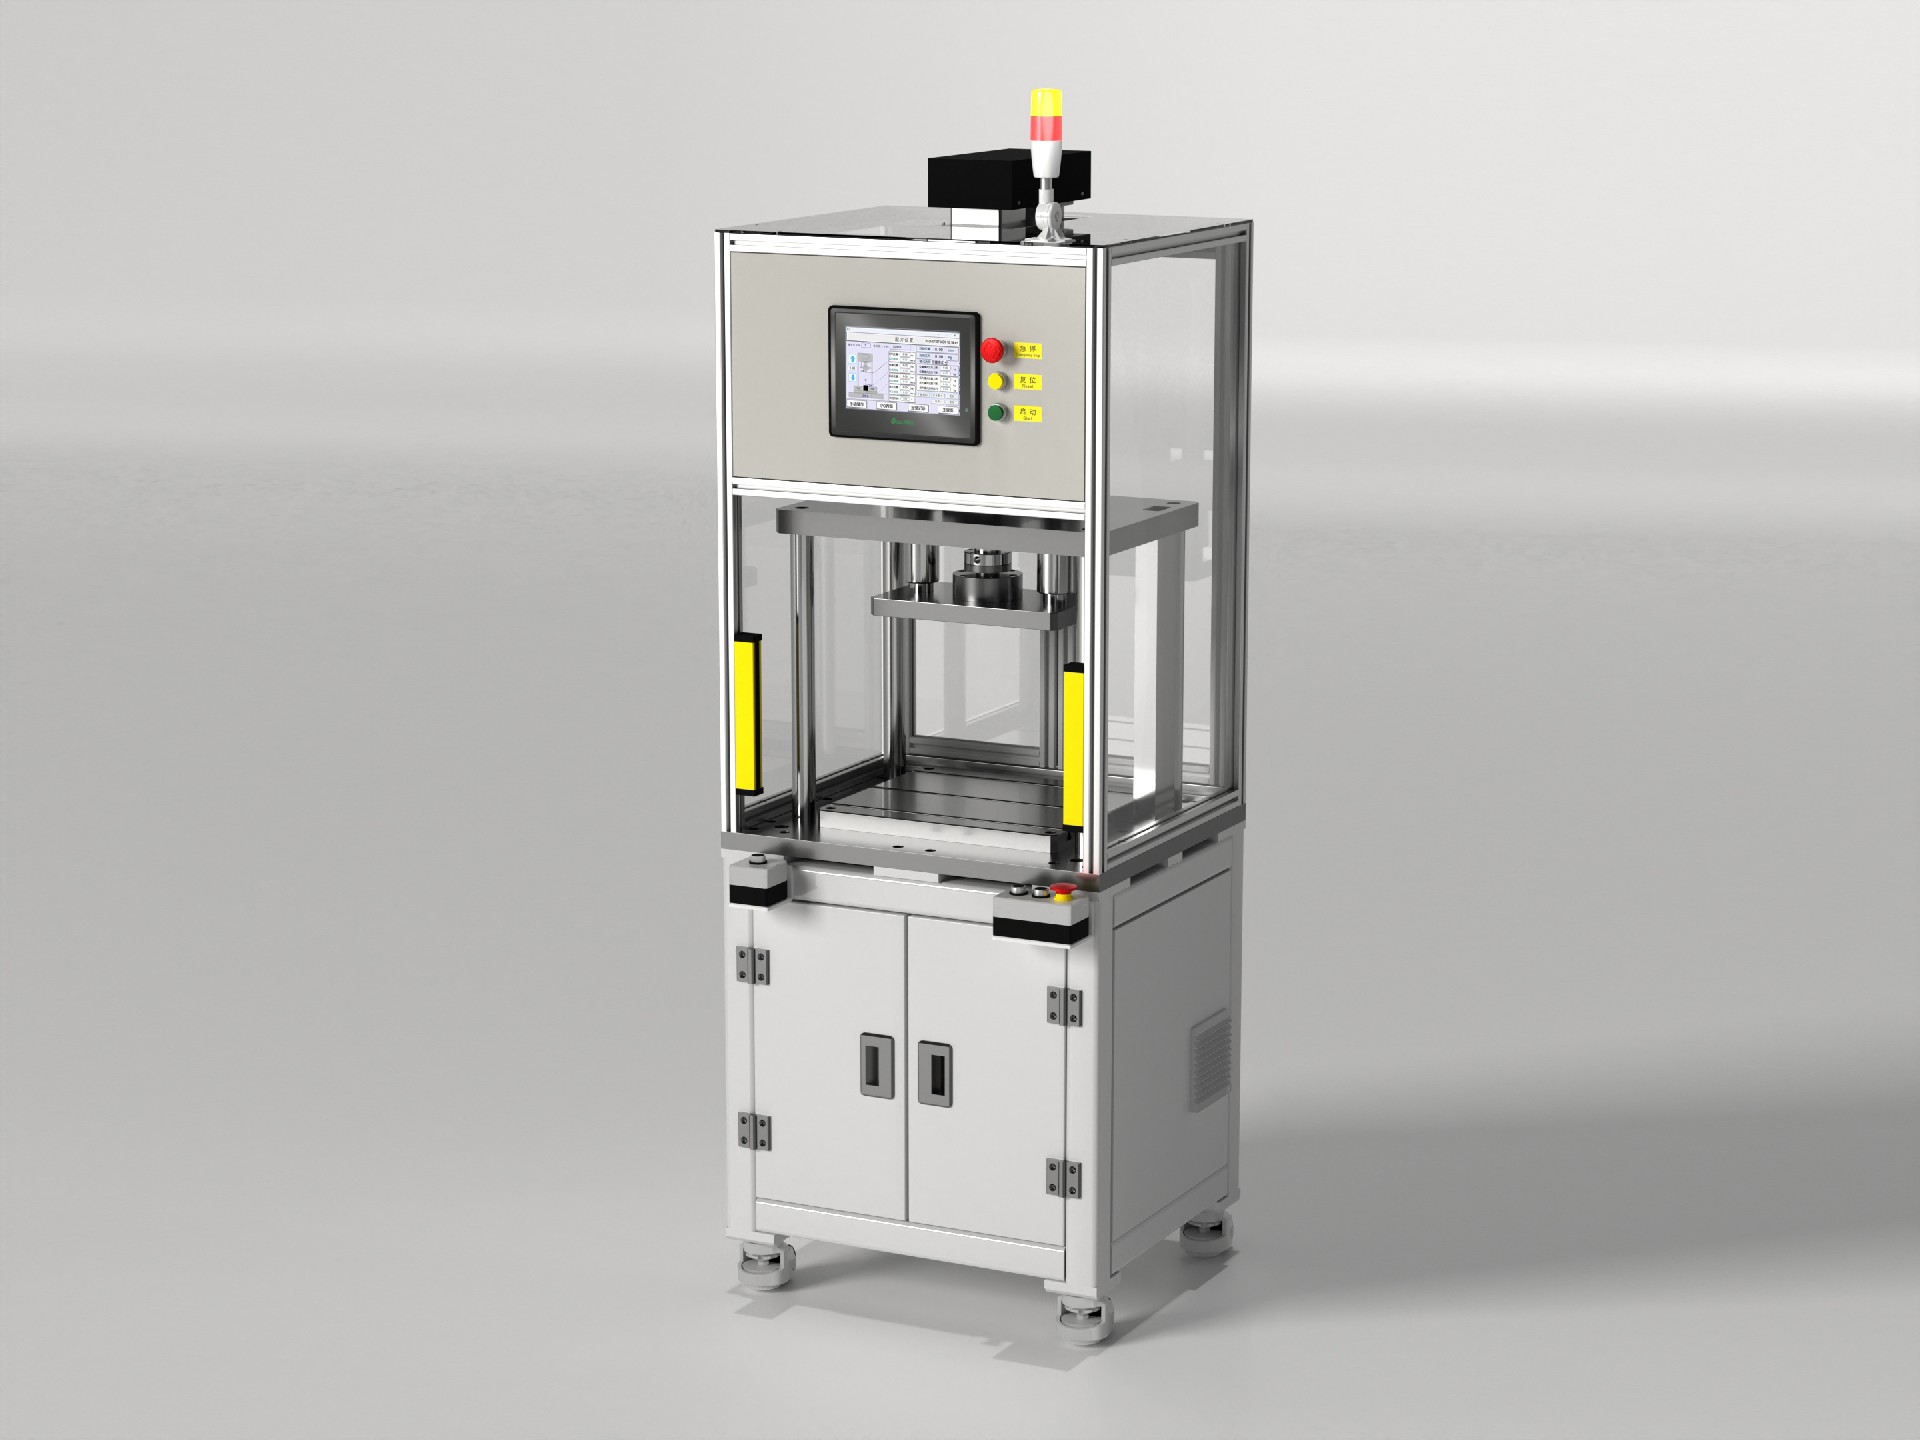
四柱导向结构,为压装、整形及工装集成提供稳定的机械平台。
本页为系列介绍,具体规格、功能与交付范围以双方确认的技术方案为准。
四柱导向使压头沿机架运动,适合围绕工件设计定位工装与压合工位。选型时需同时核对出力、有效行程、开口高度、工作台孔位以及工件偏载。
可按项目配置分段速度、软接触、定力或定位终止、保压及回程动作。力—位移曲线、检测窗口与结果追溯需与所选控制器一起确认,不能仅凭实时曲线画面推定历史曲线导出能力。
交付方案应列明压头与夹具接口、防护、传感器量程和试压验收条件。系列选型范围见“技术与选型”;不将整个系列的范围视作本机额定值。
 查看原图 ⤢
四柱结构为压头运动提供导向。工件定位、台面支撑与压头连接需要一起设计,尤其要核对偏心受力与宽工装。选型时将装配图、最大工件尺寸和上下料方式一起提供。
工艺顺序示意;目标值、速度、时间与判定条件按工件验证。
 查看原图 ⤢
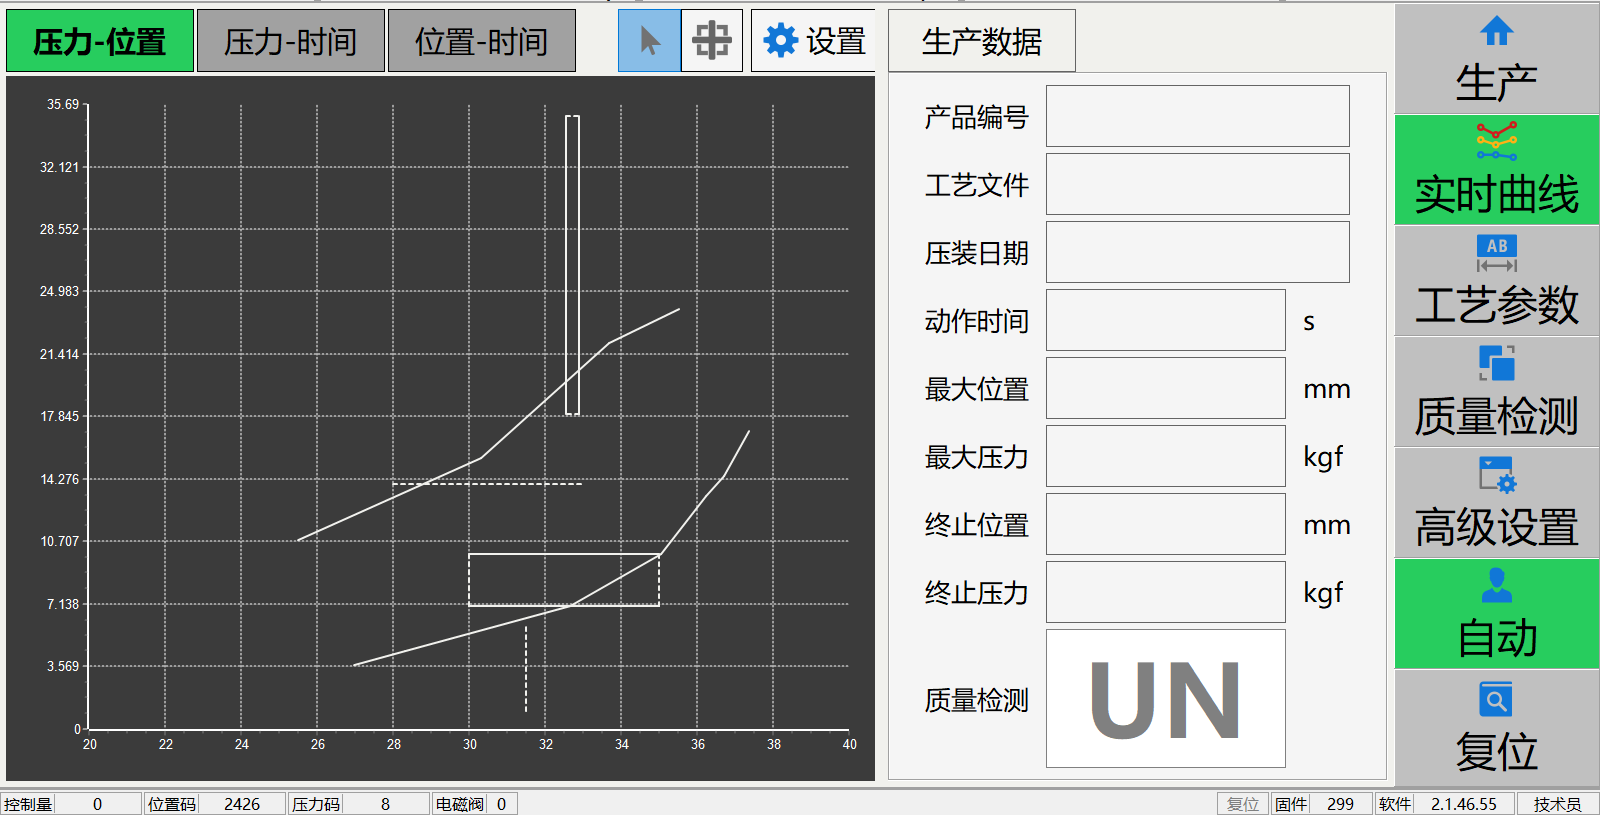
PC 界面可查看力—位移、力—时间、位移—时间曲线。不同视角分别帮助观察接触、压入和保压阶段。图中曲线不作为众成设备的实测精度或客户验收记录。
保留原始中文界面;操作含义见下方说明。
第三方方案参考 · 图片来源:YZJ-1000 PC 说明书 · 软件2.1.46.55 · 第23页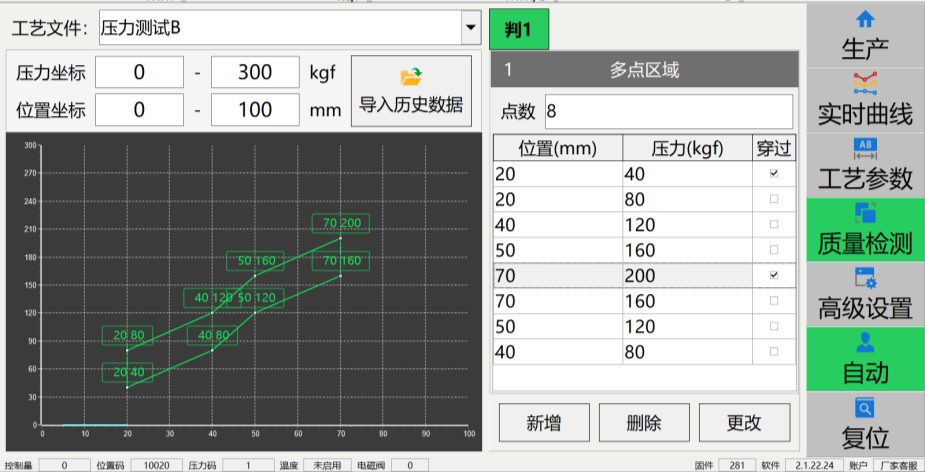 查看原图 ⤢
PC 说明书中的多点区域界面展示了沿曲线设置检测条件的方式。区域与上下限应由良品、异常件和边界样件共同验证;本图不表示所有机型都包含这一功能。
保留原始中文界面;操作含义见下方说明。
第三方方案参考 · 图片来源:YZJ-1000 PC 说明书 · 软件2.1.46.55 · 第16页工件图、材料与过盈量;确定支撑面、加载面与最终到位要求。
压装力、有效行程、开口高度、台面及偏载;一起核对工装与上下料空间。
良品与异常样件、判定规则、结果或整条曲线保存、条码及接口。
告诉我们工件、工艺和节拍要求,从技术沟通开始。