工件与装配
工件图、材料与过盈量;确定支撑面、加载面与最终到位要求。
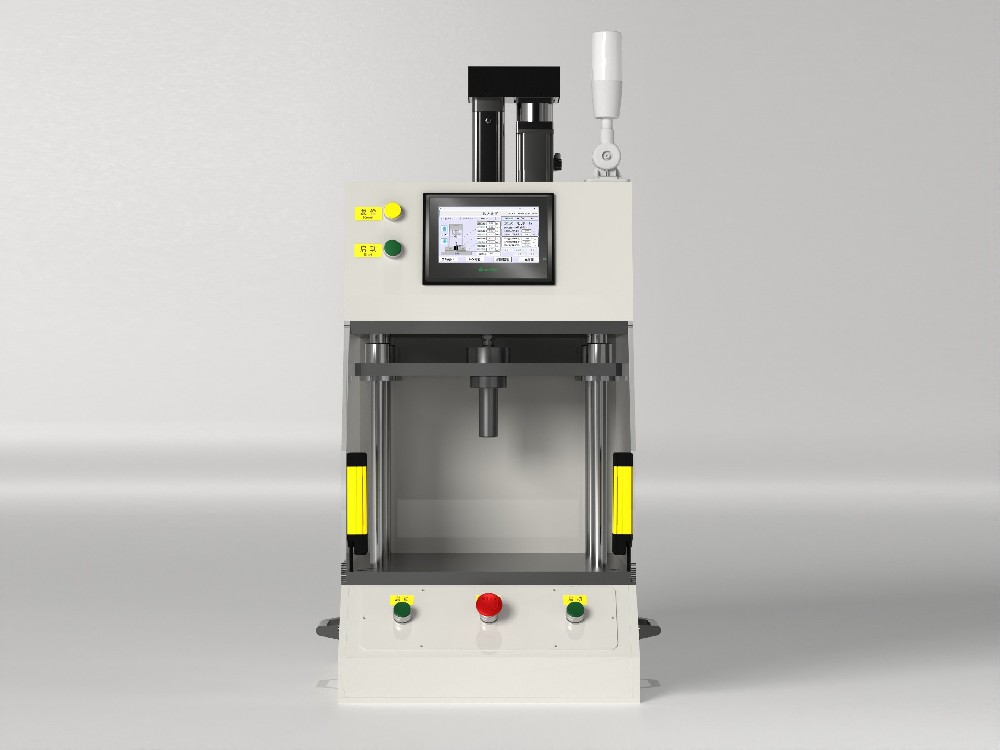
产品资料图 · 实际配置以技术方案为准
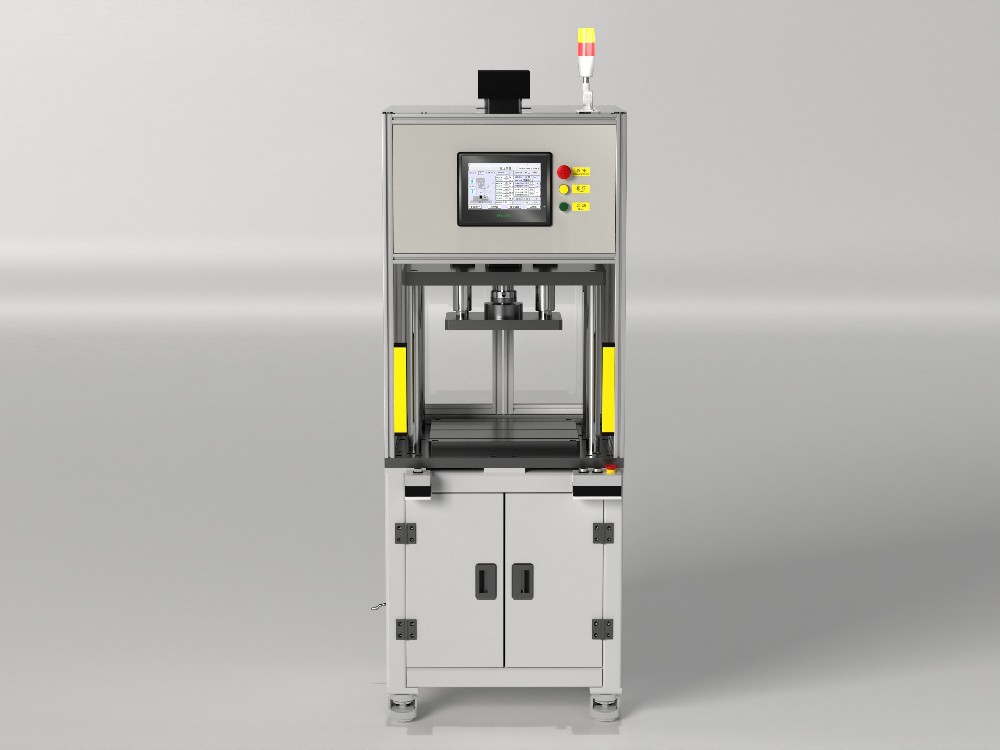
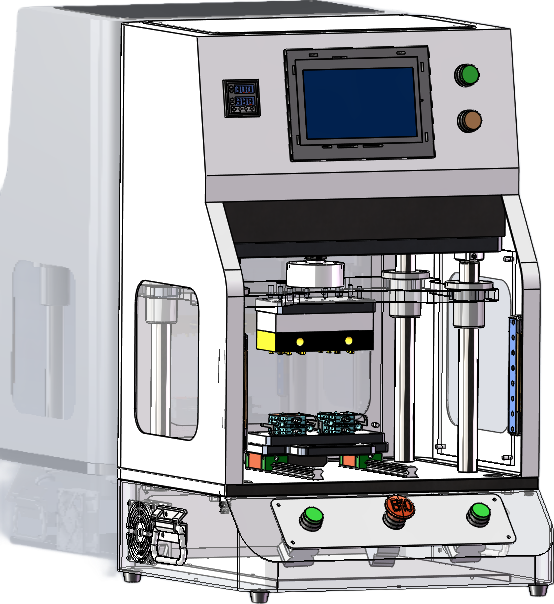
紧凑桌面布局,面向小型零部件装配与工艺试样,灵活配置专用夹具。
本页为系列介绍,具体规格、功能与交付范围以双方确认的技术方案为准。
桌面式设备用于空间受限的装配工位、小型零件压装与带件工艺试样。选型不仅要考虑设备占地,还要核对工作台承重、有效行程、装模高度以及取放件空间。
按工件设置接近、工作进给、终点判断与回程步骤;批次切换可结合配方管理。需要多点热铆或加热压合时,请查看独立的“四柱桌面型伺服热压机”方案,普通桌面压机不默认带加热功能。
查看原图 ⤢桌面布局适合围绕较小工件构建独立工位。除设备占地外,还要确认工作台承载、人员操作高度、工装更换空间与防护范围。桌面结构不代表可以省略工件支撑或压装质量验证。
工艺顺序示意;目标值、速度、时间与判定条件按工件验证。
 查看原图 ⤢
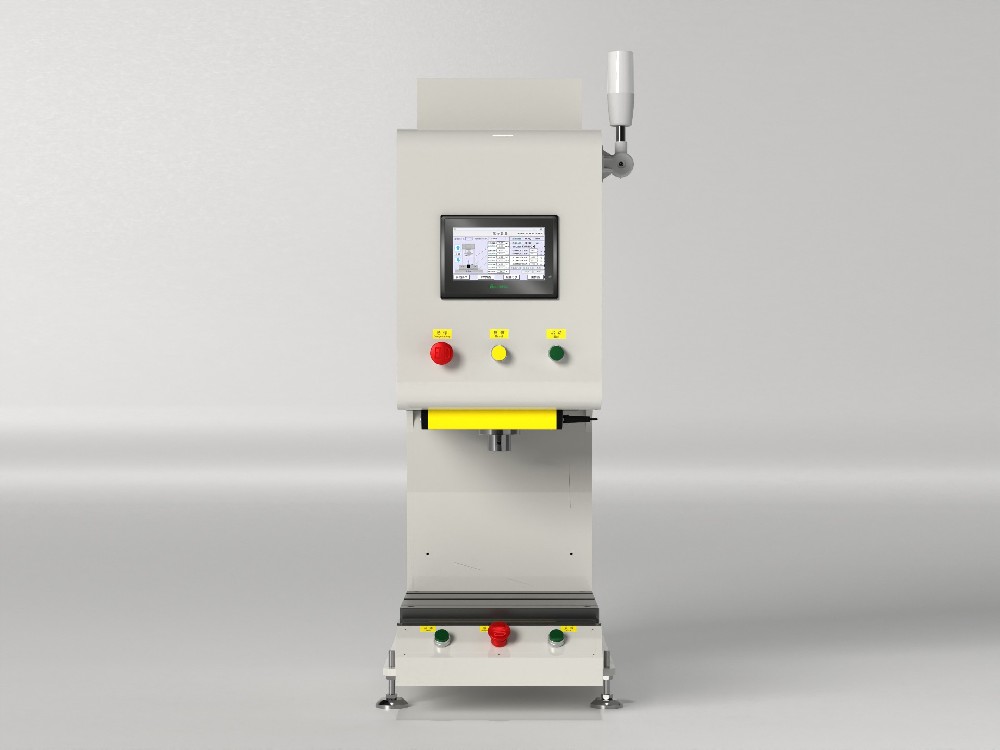
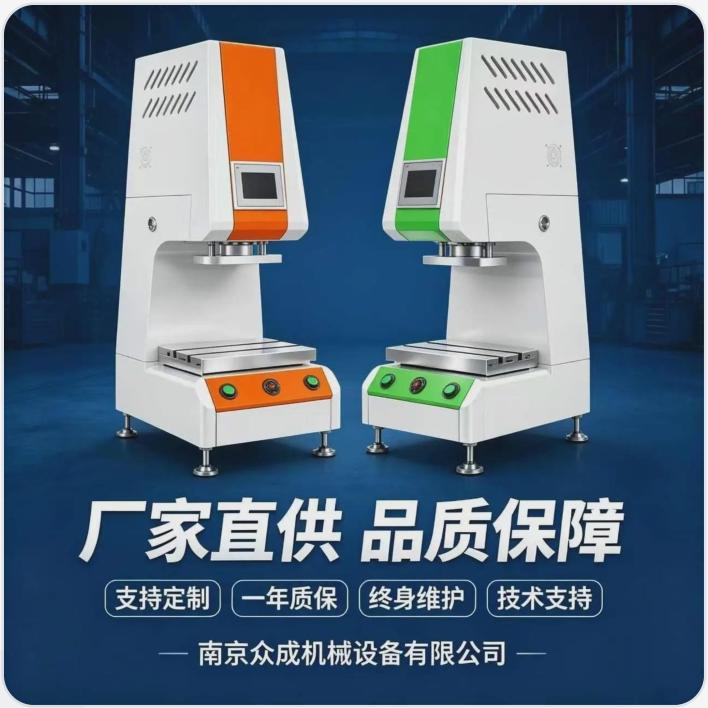
众成宣传册中的设备宣传图展示另一种 C 型桌面结构。外观、控制面板与工装位置可用于方案沟通;最终规格、配置和售后条款按具体合同确认。
图片来源:众成2026宣传册 · 第7页 · 原始宣传图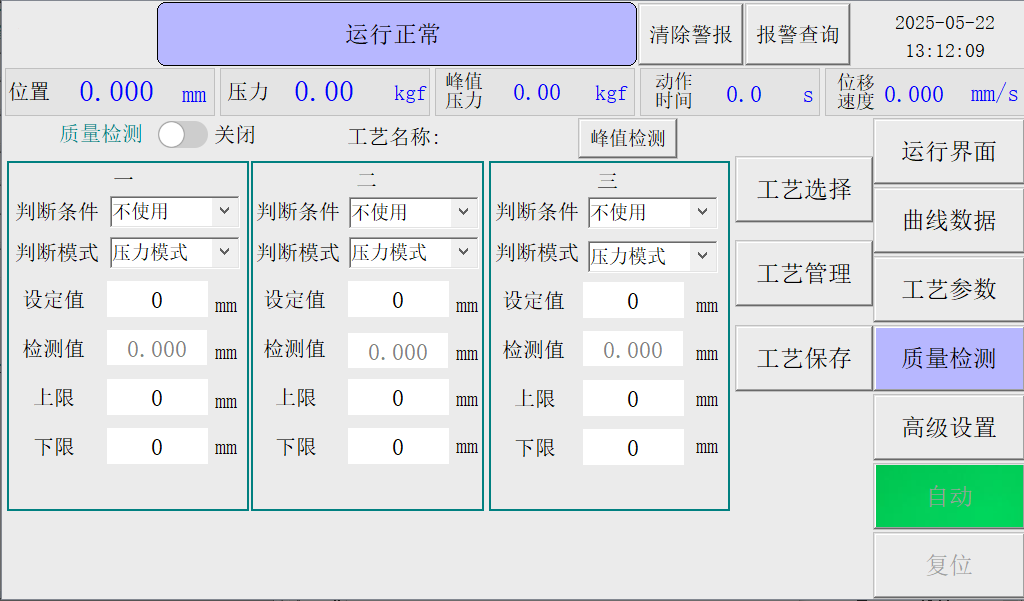 查看原图 ⤢
一体式控制器说明书介绍三组可配置检测与独立区域峰值,任一失败判为 NG。该界面的检测方式与 PC 的多点区域、包络线等不能混写为同一套标准功能。
保留原始中文界面;操作含义见下方说明。
第三方方案参考 · 图片来源:YZJ-Z107 说明书 · 软件V8.1.1 · 第14页工件图、材料与过盈量;确定支撑面、加载面与最终到位要求。
压装力、有效行程、开口高度、台面及偏载;一起核对工装与上下料空间。
良品与异常样件、判定规则、结果或整条曲线保存、条码及接口。
告诉我们工件、工艺和节拍要求,从技术沟通开始。