轴承、衬套与汽车底盘装配
关注接触起点、压入力区间、最终到位位置与峰值。副车架、控制臂或轮端的多位置装配,还需明确每个工位的受力方向、定位和支撑,避免把夹具变形误认为工件压入。
请提供孔轴尺寸与过盈量、材料、润滑状态、压入深度、端面承载方式和节拍。
查看技术与选型 ↗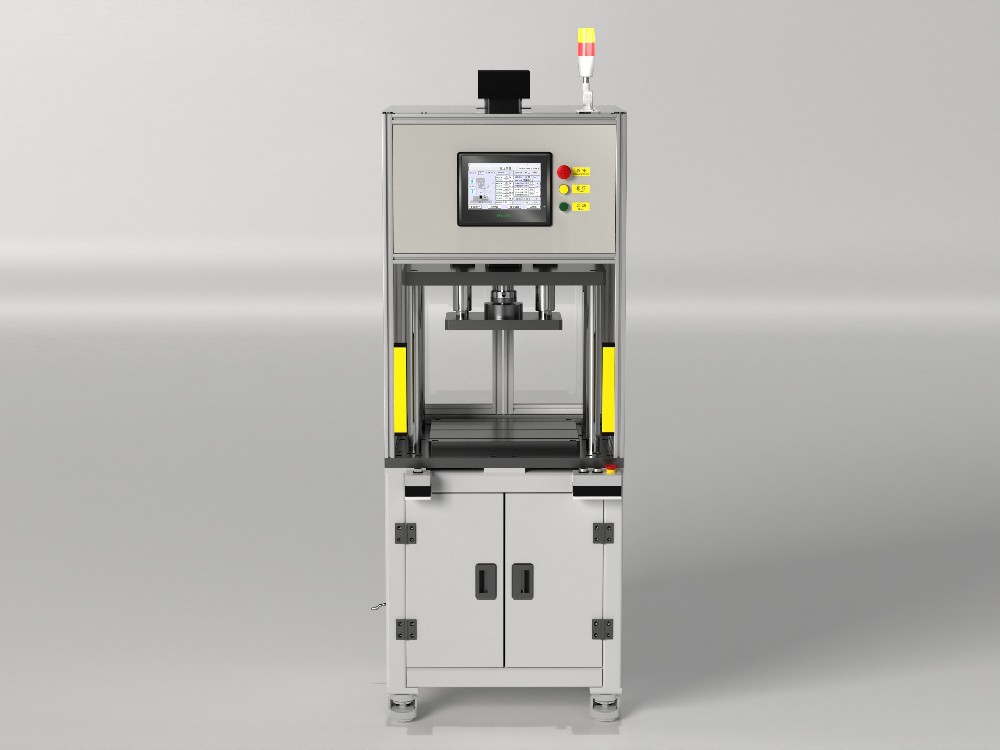
以下为工艺适用方向与工程评估要点。配图为设备参考,不作为已交付客户案例。
关注接触起点、压入力区间、最终到位位置与峰值。副车架、控制臂或轮端的多位置装配,还需明确每个工位的受力方向、定位和支撑,避免把夹具变形误认为工件压入。
请提供孔轴尺寸与过盈量、材料、润滑状态、压入深度、端面承载方式和节拍。
查看技术与选型 ↗定子入壳、转子入芯及轴承装配,应将同轴定位、工件支撑与压装过程共同设计。曲线用于观察过程变化,装配后的旋转、电气或尺寸检查仍按产品要求执行。
请提供装配图、同轴度要求、磁性部件位置、压入深度、预估力与后续检测项目。
查看技术与选型 ↗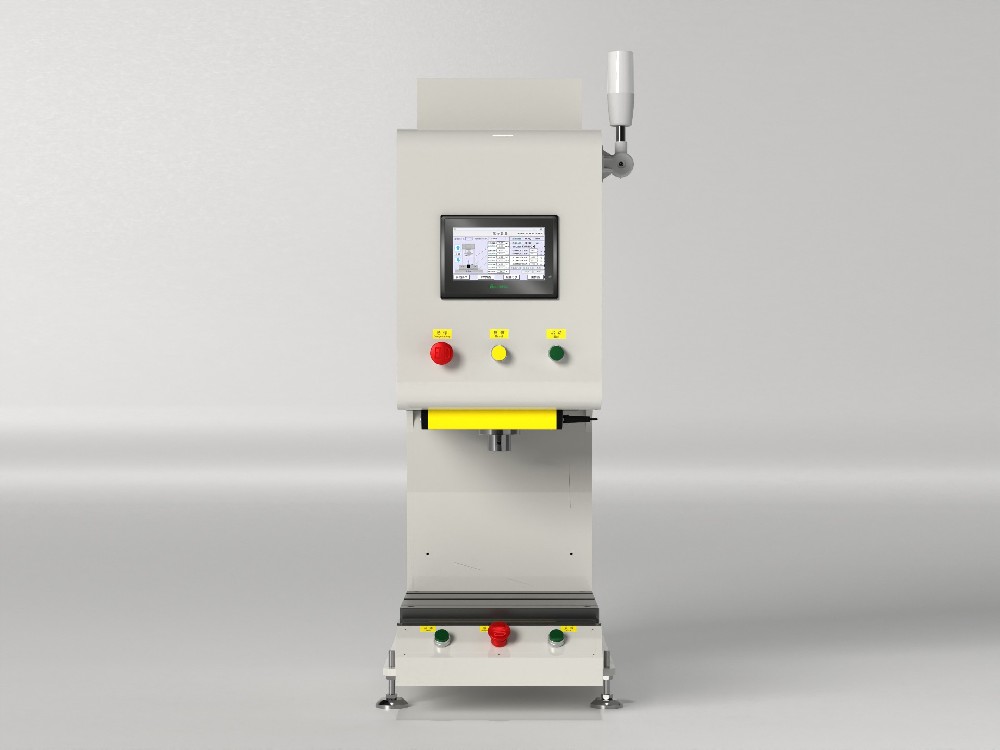
PCB 免焊连接器压接重点是针脚形状与数量、板厚、底部支撑、插入深度及总压入力。塑料热铆则需要协同温度、压头、保压与冷却;两种工艺应分别评估设备与工装。
连接器请提供单针/总力与检测要求;热铆请提供材料牌号、铆柱尺寸、外观及拉拔强度要求。
查看技术与选型 ↗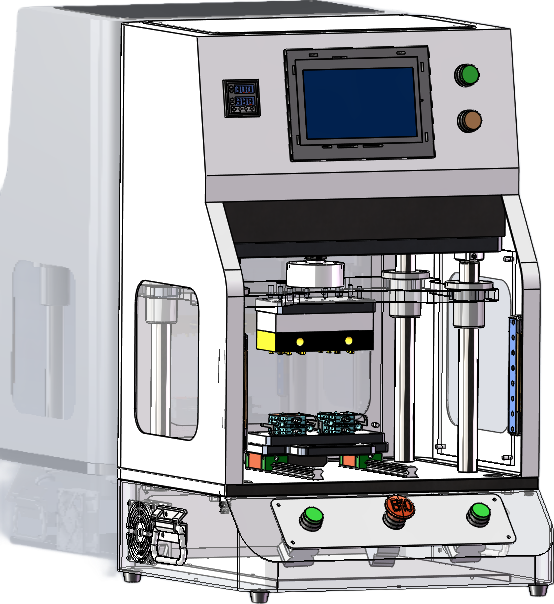
围绕上料、定位、压装、检测和下料安排工位。油封、薄壁件或翻边类工序需要单独验证支撑与成形机构,不能仅凭通用压力机吨位判断适用性。PLC/MES、条码与追溯内容在接口和验收阶段逐项确认。
请提供完整工艺顺序、上下游接口、每工位节拍、换型方式、OK/NG 分流和数据保存要求。
查看技术与选型 ↗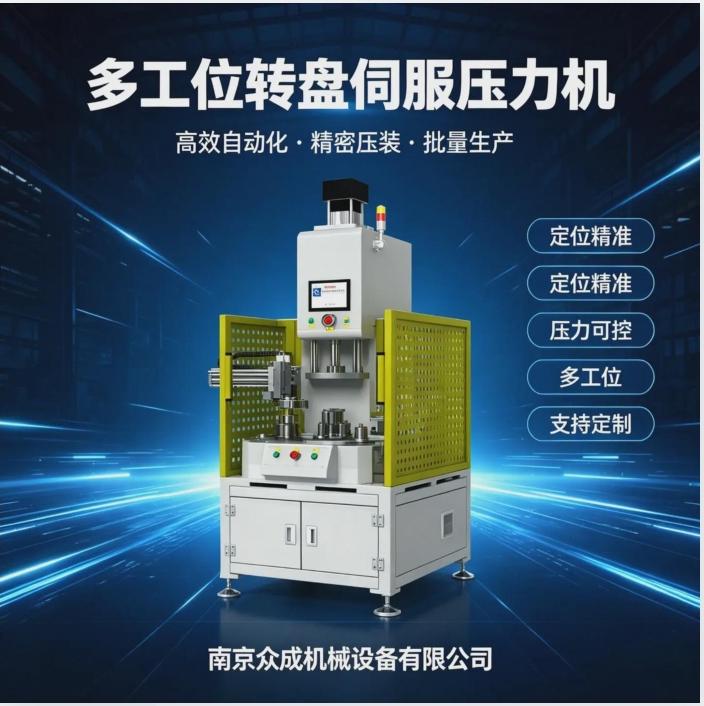
告诉我们工件、工艺和节拍要求,从技术沟通开始。